

Motor öntése: anyagok, eljárások és présöntés magyarázata az OEM-eknek
 2026.10.26
 Ipari hírek
Kérdezzen meg tíz embert, hogy mit jelent a motor öntése, és tíz különböző képet fog kapni. Az ember azt látja, hogy egy kanál olvadt vas belebillen egy homokformába. Egy másik képen egy robotkar látható elválasztószert szórva egy polírozott acél szerszámba. A harmadik csak a kész motorblokkra gondol egy raklapon, megmunkálva, és készen áll a futószalagra.
Mindhárom kép helyes, mert a motor öntése egyszerre egy művelet és egy hosszú döntési lánc. Melyik folyamat? Melyik ötvözet? Milyen vastagok legyenek a falak? Mennyi megmunkálási ráhagyás marad? Kié a szerszám, és ki a felelős, ha egy tétel porozitással tér vissza a tömítés felülete alá? Válaszoljon jól ezekre a kérdésekre, és egy könnyű, merev, szivárgásmentes alkatrészt kap, amely tisztán működik, és túlél egy évtizedes hőciklust. Rosszul válaszoljon rájuk, és a következő hat hónapot a selejtdíjak üldözésével tölti.
Ez az útmutató azoknak a mérnököknek, vásárlóknak és termékmenedzsereknek íródott, akik tankönyv helyett gyakorlatias képet szeretnének a témáról. Ningbóban, Kínában gyártunk fröccsöntő szerszámokat, valamint alumínium- és cinköntvényeket gyártunk, és ezt 1991 óta tesszük, így az alábbi megjegyzések ugyanúgy a műhelyről, mint a könyvtárból származnak.
Mit jelent valójában a motor öntése
Az öntés alakítási folyamat. Az olvadt fémet egy üregbe öntik vagy fecskendezik be, amelynek alakja a kívánt alkatrész negatívja. Amikor a fém megfagy, egy hálóhoz közeli alak marad meg: közel a végső mérethez, de nem végleges. A megmunkálás ezután vékony réteget távolít el azokról a felületekről, amelyek szűk tűrést, finom felületet vagy megbízható tömítőfelületet igényelnek.
Miért nem vágja ki egyszerűen az egész részt egy tömör tuskóból? Mert egy motor tele van geometriával, amit egyetlen maró sem ér el. A hűtőköpenyek a hengerek köré tekernek, az olajgalériák áthatolnak a blokkon, és bordák ülnek a burkolatok belső oldalán, ahová a szerszám nem tud elhelyezkedni. Az öntés ezeket a tulajdonságokat egy lövésben állítja elő, olyan fém felhasználásával, amely már közel van végső kohászati állapotához. Ezenkívül sokkal kevesebb anyagot pazarol el, és olyan térfogatra skálázódik, amit a megmunkálás soha nem tudott volna.
Általánosságban elmondható, hogy a szereposztásnak két családja van. Az elhasználható formázási eljárások során a formát megsemmisítik, hogy kioldódjon az alkatrész, és így működik a homoköntés, a habveszteség és a befektetett öntés. Az állandó sajtolási eljárások során újra és újra ugyanazt az acél- vagy grafitszerszámot használják, és ebbe a csoportba tartozik a nagynyomású présöntés, a kisnyomású présöntés és a gravitációs présöntés.
Egy pontosítás sok zűrzavart takarít meg az üléseken. A szigorú értelemben vett motor öntése a blokk, a hengerfej és a motor fő szerkezeti részeinek öntését jelenti. Az ellátási láncban ez a kifejezés a motort körülvevő öntvényekre is vonatkozik: vezérműburkolatok, motorházak, olajteknők, sebességváltó-teknők, konzolok, hűtőbordák és tengelykapcsoló-házak. Mindkét jelentés fontos, és mindkettőt általában ugyanattól a beszállítótól szerzik be.
Ökölszabály: egy nagy, üreges alkatrészt, amelyet tízezres darabszámban gyártanak, általában homoköntvény vagy alacsony nyomású fröccsöntés. Százezres darabszámban gyártott kicsi, vékony falú alkatrész szinte mindig nagynyomású présöntvény.
A motoralkatrészekhez használt fő folyamatok
A legtöbb motoröntvény hat útvonalból származik. Különböznek a szerszámköltségben, a ciklusidőben, az elérhető falvastagságban, a felületi minőségben és a fém belső szilárdságában. A közöttük való választás az a feladat, hogy a részt a kötethez illessze, nem pedig a kedvenc kiválasztása.
| Folyamat | Tipikus motoralkatrészek | Közönséges ötvözetek | Szerszámköltség | Legjobb illeszkedés |
|---|---|---|---|---|
| Homoköntés | Blokkok, hengerfejek, kipufogócsonkok | Szürkevas, gömbgrafitos vas, alumínium | Alacsonytól közepesig | Nagy alkatrészek, kis és közepes térfogatú |
| Nagynyomású présöntvény | Motorházak, burkolatok, olajteknők, konzolok, hűtőbordák | Alumínium ADC12 és A380, cink, magnézium | Magas | Magas volume, thin walls, tight tolerances |
| Alacsony nyomású présöntvény | Hengerfejek, szerkezeti házak | Alumínium A356 | Közepestől magasig | Sűrűbb öntvények, mérsékelt térfogat |
| Gravitációs présöntés | Dugattyúk, szivattyúházak, burkolatok | Alumínium és hipereutektikus ötvözetek | Közepes | Sűrű részek, közepes hangerő |
| Elveszett hab öntés | Komplex blokkok belső átjárókkal | Alumínium, vas | Közepes | Bonyolult geometria, közepes hangerő |
| Befektetési öntés | Turbó alkatrészek, kis precíziós alkatrészek | Rozsdamentes acél, szuperötvözetek | Magas | Precíziós és magas hőmérsékletű ötvözetek |
Kezdje a részből, ne a folyamatból. Egy présöntő nem tud gazdaságosan megtölteni egy 40 kilogrammos tömböt, a homoköntöde pedig nem bírja el azt a falvastagságot, amit egy modern burkolati kialakítás megkíván. Az őszinte válasz arra, hogy melyik eljárás a legjobb, általában három számtól függ: az éves térfogattól, a maximális falvastagság-különbségtől és a működést ténylegesen befolyásoló legszigorúbb tűréshatártól.
Azt is érdemes megjegyezni, hogy a folyamatválasztás korai szakaszban van. Ha már létezik egy szerszám, az ötvözet vagy a falvastagság megváltoztatása új acél vágását jelenti. Ezért van az, hogy a tervezési felülvizsgálat mindennél többet számít ebben az iparágban.
Az ötvözet kiválasztása: vas, alumínium, magnézium és cink
Az ötvözet gyakran többet dönt a kész alkatrészről, mint a folyamat. Beállítja a tömeget, a hőtágulást, a korróziós viselkedést és a megmunkálási költséget. A motormunkában négy család dominál.
| Ötvözet család | Tipikus motorhasználat | Miért választják | Mit kell nézni |
|---|---|---|---|
| Szürke öntöttvas | Motorblokkok, hengerbetétek | Kiváló csillapítás, kopásállóság, alacsony költség | Nehéz, korlátozott vékonyfalú képesség |
| gömbgrafitos vas | Főtengelyek, néhány blokk, konzolok | Magaser strength and ductility | Több zsugorodás, gondos etetést igényel |
| Alumínium A356 and A360 | Hengerfejek, szerkezeti házak | Jó önthetőség és hőkezelhetőség | Betétekre vagy bélésekre van szükség a kopófelületeken |
| Alumínium ADC12 és A380 | Motorházak, burkolatok, serpenyők, hűtőbordák | Jól folyik matricákban, vékony falakban, jó kivitelben | A porozitás szabályozása kritikus |
| Magnézium AZ91 és AM60 | Borítók, konzolok, könnyű házak | Nagyon könnyű, jó csillapítás | Korrózióvédelem és olvadékkezelés |
| Cink ZAMAK 3 és 5 | Kis konzolok, érzékelőházak, ablaktörlő alkatrészek | Méretstabilitás, kiváló vékony falak | Súlykorlátozás, nem alkalmas forró területekre |
Az alumínium átvette a legtöbb új motor- és hajtásláncházat, mert pontosan onnan távolítja el a súlyt, ahol a súly a leginkább fáj. Még mindig a vas nyer ott, ahol a merevség, a csillapítás és a kilogrammonkénti költség fontosabb, mint a tömeg. A cink egy speciális anyag: gyönyörűen önt, nagyon vékony falakat tart és gyorsan megmunkálható, de nehéz és magas hőmérsékleten veszít erejéből.
A gyakorlati tanulság az, hogy ugyanaz az alkatrész gyakran két ötvözetben létezik. A világító hűtőbordát például alumíniumból lehet előállítani egy nagy teljesítményű járműhöz, és cinkből egy kompakt járműhöz, azonos szerelési geometriával és eltérő termikus viselkedéssel. Az ötvözet megadása rendszerdöntés, nem vásárlási döntés.
Motoralkatrész öntése lépésről lépésre
A présöntvény motorháza előre látható sorrendben halad. A folyamatábrán egyszerűnek tűnik a szekvencia, de minden lépés tartalmaz olyan változókat, amelyek eldöntik, hogy a kész alkatrészt eladják vagy leselejtezzék.
- Tervezési felülvizsgálat és DFM. Az alkatrészgeometria, az elválasztási vonal, a behúzási szögek, a kapupozíciók és a kilökő elrendezése együtt kerül áttekintésre. A legtöbb öntési problémát ebben a szakaszban tervezik, jóval az acél vágása előtt.
- Szerszámgyártás. A szerszámot vagy mintát megmunkálják, hőkezelik és felszerelik. A présöntőszerszámok általában H13-as acélból készülnek, edzett betétekkel a nagy kopásnak kitett helyeken a kapuk és a magok körül.
- Próba és mintavétel. A szerszámot lefuttatják, megmérik az első részeket, és létrejön a folyamatablak: lövésnyomás, szerszám hőmérséklete, ciklusidő, adott esetben vákuumszint.
- Olvadás és olvadékkezelés. Az ötvözetet megolvasztják, gáztalanítják és szemcsésen finomítják. A hidrogéntartalmat és a vasszintet figyelik, mert mindkettő meghajtó porozitást és mindkettő láthatatlan a kész alkatrészben.
- Az üreg kitöltése. A fröccsöntés során a sörétes hüvely ezredmásodpercek alatt a fémet a futószalagokon és kapukon keresztül az üregbe nyomja. A töltési minta határozza meg, hogy a beszorult levegő hová kerül, és ez dönti el, hogy az alkatrész hol fog szivárogni.
- Megszilárdulás és kilökődés. Az öntvény másodpercek alatt lefagy. A kilökőcsapok kinyomják, és a szerszám hőszabályozása kontroll alatt tartja a vetemedést és a forró pontokat.
- Degálás és sorjázás. Eltávolítják a futószalagokat, a túlfolyókat és a vakut, majd a vibrációs simító-, simító- vagy vágóprések megtisztítják a széleket.
- Megmunkálás. A CNC-műveletek olyan furatokat, meneteket, tömítőfelületeket és rögzítőfuratokat adnak hozzá, amelyeket egyetlen öntött felület sem képes önmagában megtartani.
- Felületkezelés. Sörétszórás, eloxálás, porbevonat, e-bevonat vagy kromátátalakítás védi az alkatrészt, és egyenletes megjelenést biztosít a tételben.
- Ellenőrzés és csomagolás. A méretjelentések, szivárgástesztek, röntgenképek és anyagtanúsítványok a szállítmánnyal együtt utaznak, így a megrendelő minden tételt visszavezethet egy hőszámra.
E lépések közül kettő külön figyelmet érdemel. Az olvadékkezelés láthatatlan, de döntő, mert a rosszul gáztalanított olvadék olyan részeket eredményez, amelyek átmennek a szemrevételezésen, és nem teljesítik a nyomáspróbát. A megmunkálás az a hely, ahol egy hangöntés kivívja hírnevét, mivel a belső porozitással rendelkező öntvény gyakran csak akkor nyílik meg, ha egy furatot vágnak bele.
Valójában mely motoralkatrészek vannak öntve?
Egy modern motoron belül a szereplők listája hosszabb, mint azt a legtöbben várják. Tartalmazza a blokkot, a hengerfejet, az olajteknőket, a szelepfedelet, az időzítő fedeleket, a szívócsöveket, a kipufogócsonkokat, a turbóházakat, a vízszivattyúházakat, a termosztátházakat, a motortartókat és a kis konzolok hosszú farkát.
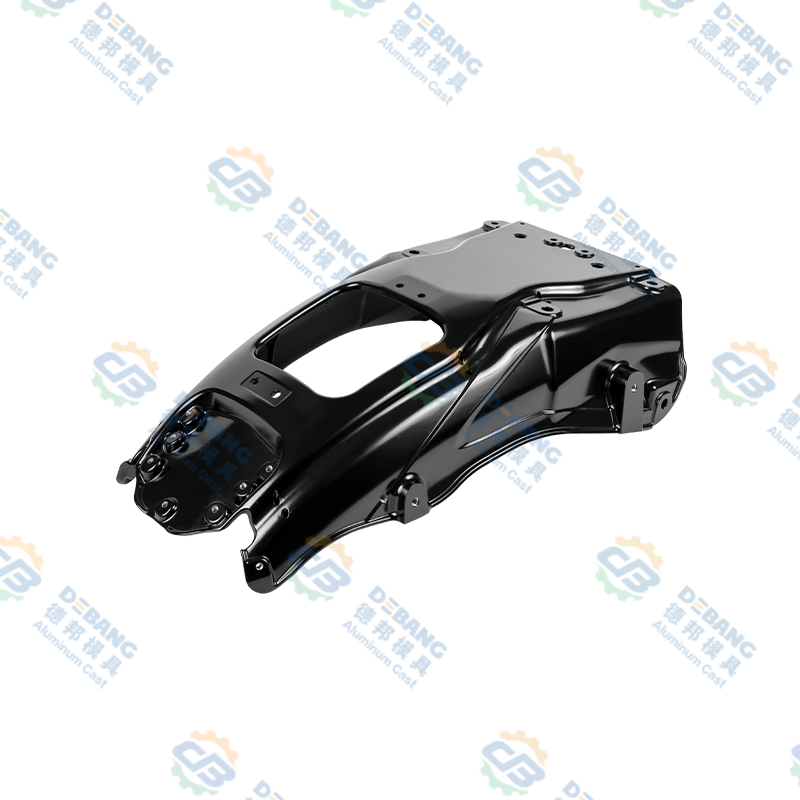
Az égőmagon kívül a leggyakoribb fröccsöntött alkatrész maga a motorház, amelyet néha vezérműburkolatnak, elülső burkolatnak vagy tartozékháznak is neveznek. Vékony falú, tömítőhornyot tartalmaz, megtámasztja a csavarfejeket, és gyakran tartalmaz csapágyfuratokat a tengelyekhez. Laposnak, mérettartónak és teljesen átmenő porozitástól mentesnek kell lennie, mert az egyik oldalon elválasztja az olajat a másik oldalon a levegőtől.
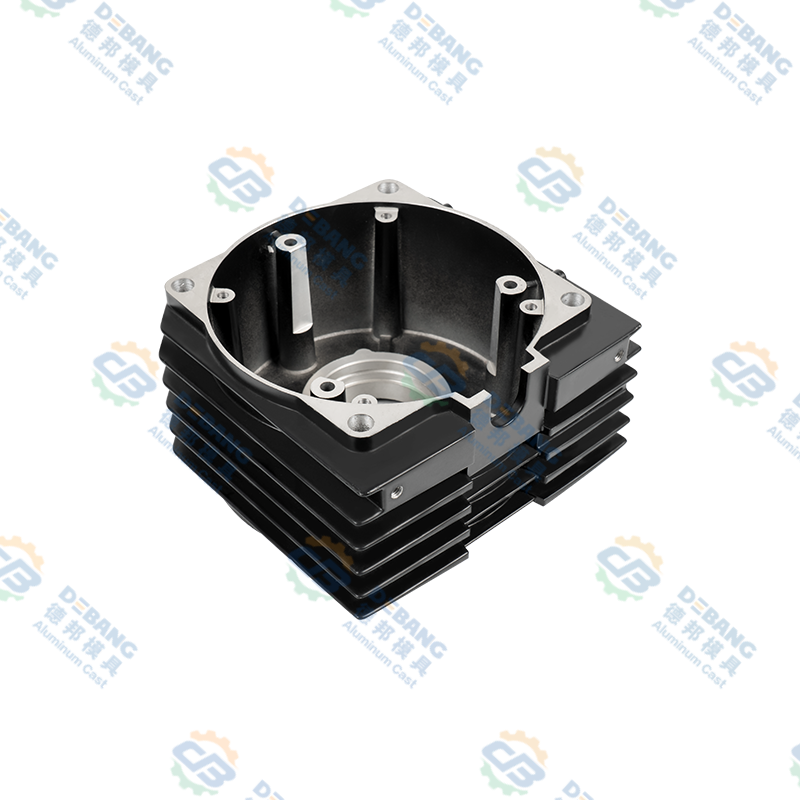
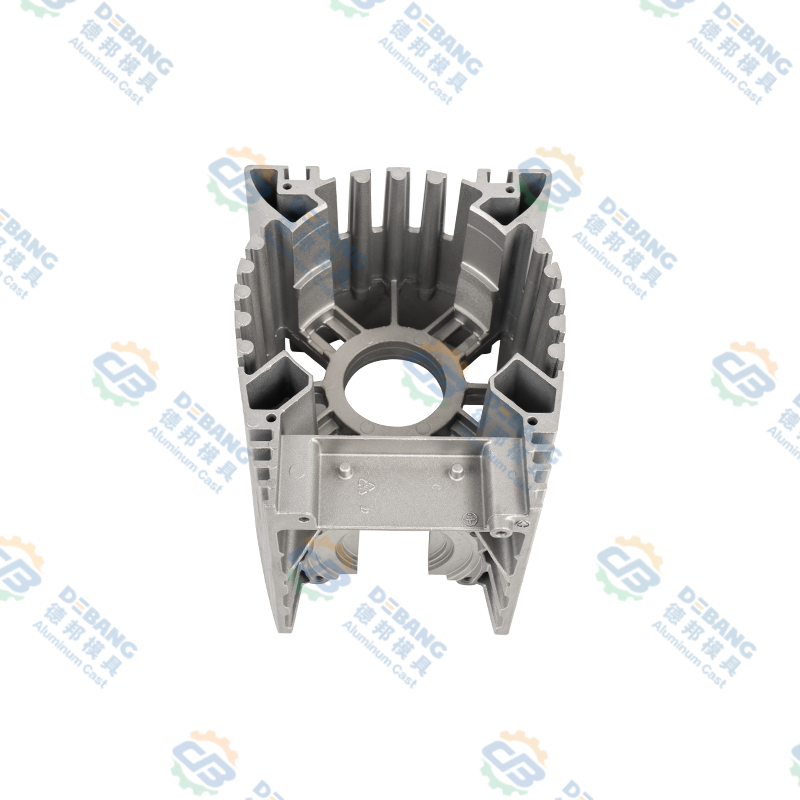 Alumínium présöntvény motorház és vezérlőház Alumínium fröccsöntött motorház vagy autóipari vezérlőház hőelvezető bordákkal és integrált felépítéssel, vékonyfalú tömítéshez és szerkezeti merevséghez. Termék megtekintése →
Az ilyen alkatrészek megjutalmazzák azt a beszállítót, aki a teljes láncot irányítja. Ha a szerszámozást egy helyen vágják, az öntvényt egy másikba öntik, a megmunkálást pedig egy harmadiknak adják alvállalkozásba, akkor a szivárgást okozó falvastagság senkinek nincs tulajdona. Egyetlen szállító a szerszámtervezéstől a kész, megmunkált öntvényig megszünteti ezt a rést.
Öntvények a motor körül: sebességváltó, tengelykapcsoló és termikus alkatrészek
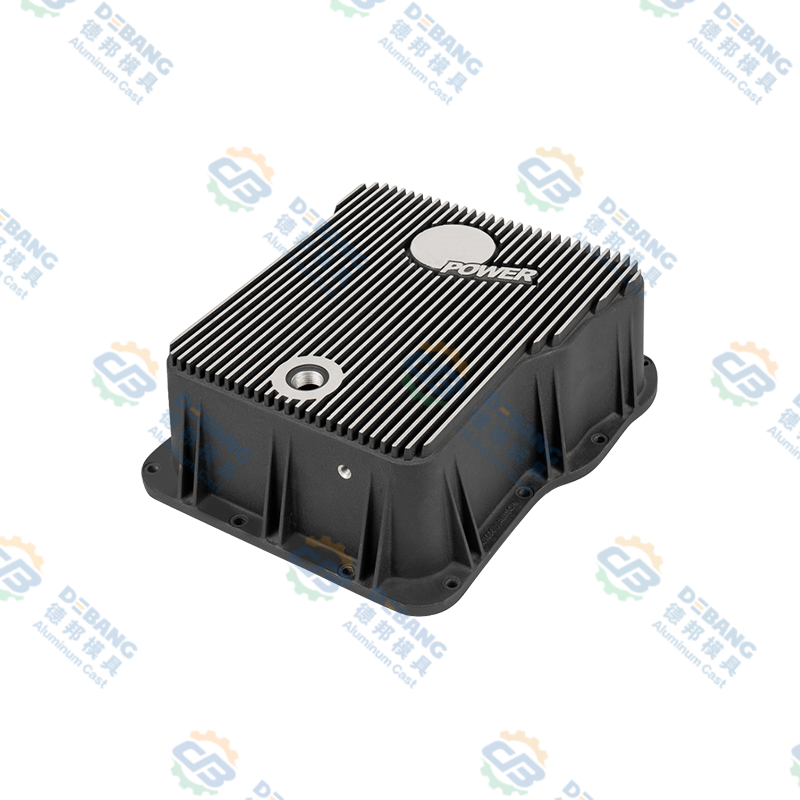
A motor nem működik egyedül, és az öntvényei sem. A sebességváltó olajteknői a hajtáslánc alján helyezkednek el, összegyűjtik a folyadékot, és szerkezeti burkolatként megduplázódnak. Általában nagyok, laposak és bordázottak, leeresztődugó-fejjel és tömítőkarimával, amelyeknek laposnak kell maradniuk több éves hőciklus után.
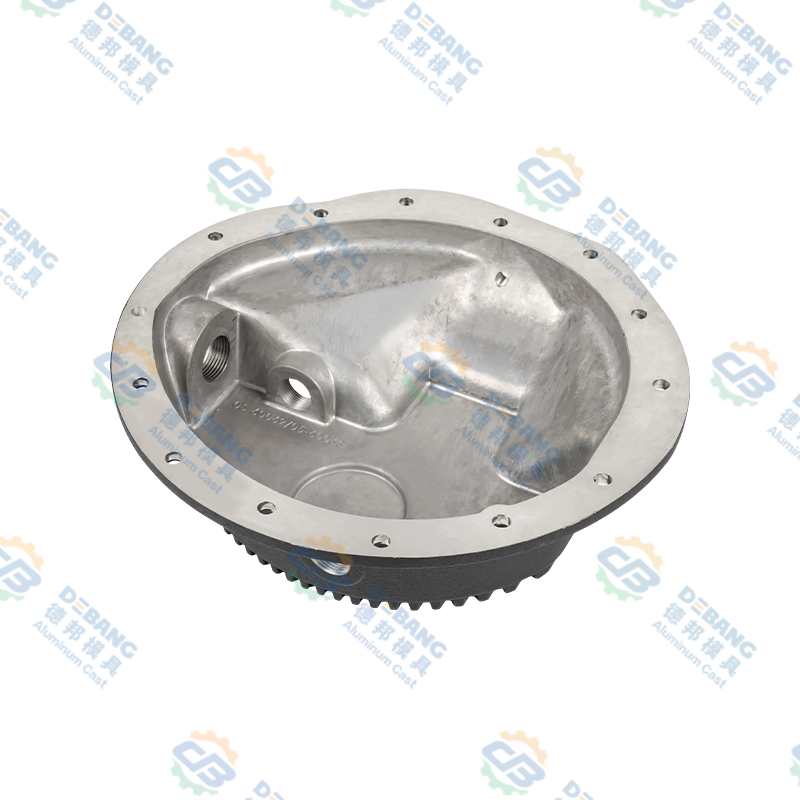 Alumínium öntvényes erőátviteli edények autóipari hajtásláncokhoz Ez a fröccsöntött alumínium hajtóműlap kiemeli a korrózióálló felületet és a szivárgásmentes tömítést a hajtáslánc folyadékgyűjtő szerepéhez a járművek alatt. Termék megtekintése →
A tengelykapcsoló alkatrészek más kihívást jelentenek. A nehéz tehergépjárművekhez készült szilikon olajos tengelykapcsoló-alkatrészek folyamatos terhelés és hőmérséklet mellett működnek, így a méretpontosság és a belső szilárdság többet számít, mint a megjelenés. A falvastagságnak elég egyenletesnek kell lennie ahhoz, hogy elkerüljük a forró pontokat, és a megmunkálási állománynak elég kiszámíthatónak kell lennie ahhoz, hogy a kész alkatrész egyensúlyba kerüljön.
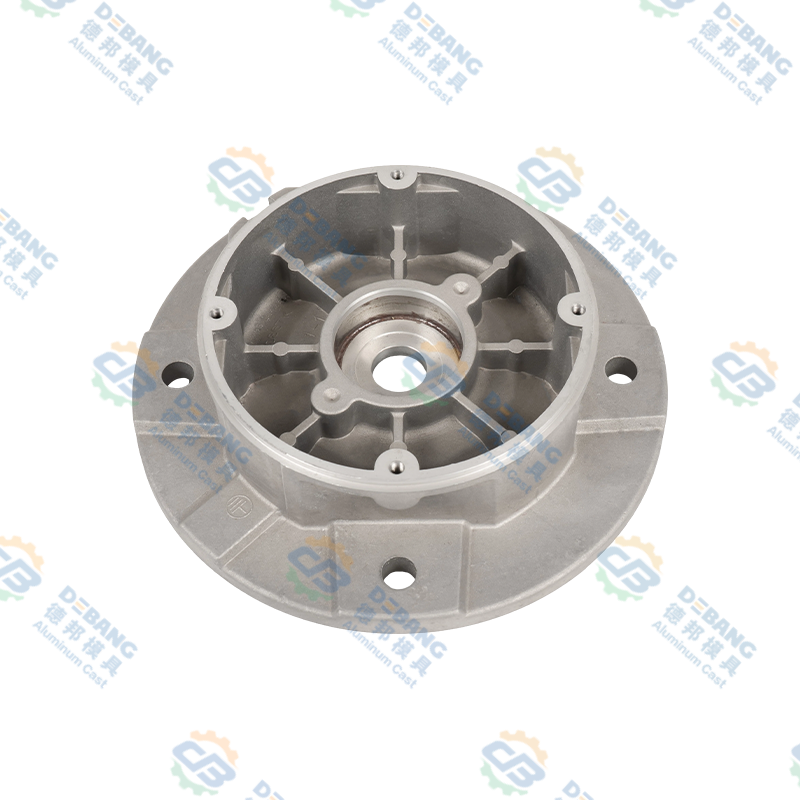 Alumínium présöntvény szilikon olaj tengelykapcsoló alkatrészek Nagy teherbírású alumínium fröccsöntött szilikon olajos tengelykapcsoló-alkatrészek motorhűtő ventilátorokhoz, a ventilátor sebességének a hőmérséklethez igazításával a hűtés és az üzemanyag-fogyasztás támogatása érdekében. Termék megtekintése →
A termikus alkatrészek teszik teljessé a képet. Az elektromos és hibrid hajtásláncokra való átállással az öntvények a motorblokkról az akkumulátorházra, az inverterházra, a motorházra és a világítás hűtőbordájára vándoroltak. A fém gyakran ugyanaz, a falvastagság gyakran vékonyabb, és a tömítési követelmények általában szigorúbbak. Azok a beszállítók, akik már ismerik a motorházat, hajlamosak gyorsan alkalmazkodni ezekhez az alkatrészekhez, mivel a mögöttes fegyelem azonos.
Tervezési szabályok, amelyek megőrzik a motoröntvények hangját
A jó öntvényeket megtervezik, nem ellenőrzik, hogy léteznek-e. A következő szabályok szinte minden motorral kapcsolatos öntvényre vonatkoznak, bármilyen folyamat is legyen.
- A falvastagság lehetőleg egyenletes legyen. A vastag részek lassan lehűlnek, és kihúzzák a fémet a vékony szomszédokból, zsugorodási üregeket hozva létre.
- Használjon bőséges filét a belső sarkoknál. Az éles sarkok koncentrálják a feszültséget és korlátozzák a fémáramlást.
- Adjon vázlatot minden függőleges felületen. Enélkül az alkatrész húzódik a kilökődés és a felület elszakad.
- Inkább tervezzen bordákat, mint vastag felsőket. A merevség a geometriából fakad, nem a tömegből.
- A megmunkálási ráhagyást csak ott helyezze el, ahol a megmunkálás ténylegesen megtörténik. Az öntött felületen lévő többletanyag fémpazarlás és extra ciklusidő.
- Korán gondolja át a kilökőcsapok elhelyezkedését. A tömítőfelületre kerülő tű egy szivárgás, amely megtörténik.
- A magfuratokat tartsa egyszerűnek és a szerszám nyitási irányának megfelelően. Az oldalsó magok növelik a költségeket és a karbantartást.
- Adja meg a folyamatnak megfelelő tűréseket. Az öntött felület túl szűk tűrései növelik a szerszámköltséget és a selejt arányát anélkül, hogy javítanák a funkciót.
Ezen szabályok betartása esetén az öntvény kiszámítható állapotban érkezik a megmunkáló központba, és az egész program gyorsabban lefut. Ha figyelmen kívül hagyják őket, az első mintafutás költséges tárgyalássá válik.
Gyakori hibák és azok megelőzése
Minden öntöde vezet egy mentális listát a hibákról, mert mindegyiknek van aláírása és oka. Ez a hat leggyakrabban a motoröntvényekben jelenik meg.
A gáz porozitása
Kerek belső üregek, amelyeket a beszorult levegő vagy az oldott hidrogén okoz. Megakadályozza a jobb szellőztetés, a vákuum támogatás és a megfelelő olvadékgáztalanítás.
Zsugorodási porozitás
Szabálytalan üregek vastag részeken, amelyek utoljára fagynak. Megakadályozza az egyenletes falvastagság, a jobb adagolás és a kontrollált szerszám hőmérséklete.
Hideg bezár
Két fém előlap olvadás nélkül találkozik, látható varrást és gyenge csatlakozást hagyva. Megakadályozza a szerszám magasabb hőmérséklete és a gyorsabb feltöltés.
Flash
Fém szökik ki az elválási vonal mentén. Megakadályozza a szerszám karbantartása, a megfelelő szorítóerő és az ellenőrzött lövésnyomás.
Elvetemült
Kidobás utáni torzítás az egyenetlen hűtés miatt. Megakadályozza a kiegyensúlyozott hűtőkörök és a helyes kilökési időzítés.
Forrasztás
Az alumínium a szerszám felületéhez tapad, durva foltot hagyva maga után. Megakadályozza a szerszámbevonat, a hőmérséklet szabályozás és a megfelelő ötvözetkémia.
A minta konzisztens: szinte minden hiba a hőmérsékletre, a töltetmintára vagy a fémminőségre vezethető vissza. Éppen ezért a folyamatfelügyelet értékesebb, mint a végső ellenőrzés. A megmunkálás után leselejtezett alkatrész már munkaerőt, energiát és szerszámélettartamot emésztett fel.
Minőségellenőrzés motoralkatrészek öntésekor
A motoröntvények minőségi tervezése az alkatrész funkciójával kezdődik. Az olajat tartó fedél nyomástömörítést igényel. A konzolnak méretmegismételhetőségre van szüksége. A hűtőbordának falintegritásra van szüksége, hogy a hő valóban át tudjon haladni a fémen.
A gyakorlatban egy tipikus szabályozási terv több réteget egyesít. A spektrométeres ellenőrzések megerősítik az ötvözet kémiáját az olvadék felhasználása előtt. A folyamat közbeni felügyelet rögzíti a lövésprofilokat és a szerszám hőmérsékletét. A méretellenőrzés tolómérőket, mérőeszközöket és koordináta mérőgépeket használ a kritikus jellemzők meghatározásához. A roncsolásmentes módszerek, mint például a röntgen- és nyomás- vagy szivárgásvizsgálat olyan belső üregeket keresnek, amelyeket szemrevételezéssel nem találnak. Végül a mintadarabok roncsoló ellenőrzése feltárja a mikroszerkezetet, a keménységet és a tényleges porozitási szinteket.
A dokumentáció ugyanolyan fontos, mint a tesztelés. Az öntvényszállítónak képesnek kell lennie arra, hogy a vevőnek megmutassa egy adott tétel vizsgálati jegyzőkönyvét, amely megfelel a hőszámnak és a gépnek. Ez a nyomon követhetőség az, ami a szállítmányt megbízható ellátási kapcsolattá változtatja, és ez az oka annak, hogy saját ellenőrzési jegyzőkönyveinket önálló termékként kezeljük. Arról, hogy miként közelítünk ehhez, olvashat bővebben oldalunkon minőségi oldal .
Költség, szerszámok és átfutási idő
A vásárlók gyakran egyetlen számot kérnek alkatrészenként, de egy öntvény ára több nagyon eltérő költség összege. Az alábbi táblázat nagyjából azt mutatja, hogy az alumínium fröccsöntött motoralkatrészek teljes programköltsége általában hogyan oszlik meg.
Két következtetés következik. Először is, az anyagok és a szerszámok dominálnak, így a falvastagság kismértékű változása jobban megmozgathatja az egységárat, mint a munkadíjakról folytatott hosszas tárgyalás. Másodszor, a minőségi költés nem rezsi. Ez a legolcsóbb biztosítás szivárgó fedezetre vonatkozó jótállási igény ellen.
Az átfutási idő hasonló logikát követ. A szerszámozás általában több hetet vesz igénybe a tervezés lefagyásától az első mintadarabig, és a megmunkálási rögzítőelemek megnövelik az időt. A reális ütemezés lehetővé teszi a mintavételi kört, a tervezési korrekciót, ha szükséges, és egy kis gyártás előtti tételt a teljes felfutás előtt.
Együttműködés présöntő partnerrel
Az öntési projekteknél a leggyakoribb hiba nem technikai jellegű. Ez egy átadási rés. A szerszámgyártó az öntödét, az öntöde az ötvözettételt hibáztatja, a megmunkáló műhely pedig olyan problémát fedez fel, amely az első lövés óta fennáll.
Az a beszállító, aki egy fedél alatt végzi a szerszámtervezést, az öntést, a másodlagos műveleteket, a precíziós megmunkálást, a felületkezelést és az összeszerelést, eltávolítja ennek a kockázatnak a nagy részét. Lerövidíti a visszacsatolási hurkot is: amikor egy megmunkált furat porozitást mutat, az öntöde ugyanazon a héten értesül róla, nem ugyanabban a negyedévben.
Ha új motor- vagy hajtáslánc-öntvényt tervezünk, érdemes a gyártó partnert bevonni a beszélgetésbe, mielőtt a rajz kimerevítik. Egy rövid megbeszélés az elválasztási vonalakról, a falvastagságról és a megmunkálási készletről egy egész szerszámozási ciklust megtakaríthat. Szívesen beszélj a csapatunkkal projektjéről, akár egyetlen részről, akár komponenscsaládról van szó.
Gyakran Ismételt Kérdések
A motorblokk öntése ugyanaz, mint a fröccsöntés?
Nem. A motorblokkok általában vasból vagy alumíniumból homoköntvények vagy alacsony nyomású présöntvények, mivel nagyok, és a belső járataikhoz letörhető formára van szükség. A nagynyomású présöntést általában kisebb, vékonyabb alkatrészekhez, például burkolatokhoz, burkolatokhoz, serpenyőkhöz és konzolokhoz használják, ahol a nagy térfogat és a szűk tűrések indokolják az acélszerszám költségét.
Milyen fémet használnak a motoralkatrészek öntéséhez?
A szürkeöntvény és a gömbgrafitos öntöttvas uralja a hagyományos blokkokat és főtengelyeket. Alumíniumötvözetek, mint például az A356, A360, ADC12 és A380 használhatók a fejekhez, házakhoz, burkolatokhoz és termikus alkatrészekhez. A magnézium könnyű burkolatokban és konzolokban jelenik meg, míg a cinket kis precíziós alkatrészekhez használják, amelyek nagyon vékony falakat igényelnek.
Miért kell még mindig megmunkálni az öntött motoralkatrészeket?
Mert az öntés hálóhoz közeli formát hoz létre, nem pedig kész. Az öntött felület nem tudja tartani a csapágyfurathoz, tömítőfelülethez vagy menetes furathoz szükséges tűréshatárt. A megmunkálás eltávolítja az ellenőrzött fémréteget, hogy elérje ezeket a tűréseket, és feltárja a belső porozitást is, amely egyébként meghibásodna.
Mennyi ideig tart egy motoralkatrész öntése és szállítása?
Egy új alkatrésznél több hetet kell várni a szerszámok tervezésére és gyártására, majd egy mintavételi kört a méretek és a folyamatparaméterek érvényesítésére. Egy kiforrott alkatrész gyártása gyors, gyakran napokban mérhető, de a teljes átfutási időbe beletartozik az anyagbeszerzés, a megmunkálás, a felületkezelés, az ellenőrzés és a szállítás is.
Javítható-e az öntött motorrész porozitása?
A kis felületi porozitás esetenként impregnálással lezárható, de a szerkezeti porozitást nyomásálló vagy teherbíró területen nem szabad javítani. A helyes válasz a folyamat korrigálása, a kapu vagy a hűtés beállítása, és újra mintavétel. A belső üregek kijavítása inkább elrejti a problémát, mintsem megoldja.
Honnan tudhatom, hogy az öntvény nem szivárog?
A szivárgásmentességet tervezték és ellenőrzik, nem remélik. Feltöltési szimulációval kezdődik, ellenőrzött olvadékminőséggel és szerszámhőmérséklettel folytatódik, és a gyártási alkatrészek nyomás- vagy szivárgásvizsgálatával ér véget. A minták röntgenvizsgálata megerősíti, hogy a belső szerkezet megfelel a tervezési szándéknak.
A motor öntése türelemre jutó téma. A folyamat, az ötvözet és a geometria kölcsönhatásban van, és az első tervezési értekezleten hozott döntés általában egy évvel később megjelenik a selejt arányában. Helyezze be az alapokat, tartsa röviden az ellátási láncot, és egyforma komolysággal irányítsa az olvadékot és a szerszámokat, és az öntvények a jármű teljes élettartama alatt elvégzik csendes feladatukat.
Ha szeretne egy második véleményt az Ön által fejlesztett alkatrészről, küldje el nekünk a rajzot. Egy rövid beszélgetés a falvastagságról, az elválasztó vonalakról és a megmunkálási készletről általában a legértékesebb óra az egész projektben.
Legfrissebb hírek
Tudjon meg többet az iparági hírekről
-
28
Sep
 Zamak 3 cinkötvözet: Tulajdonságok, présöntési alkalmazások és kiválasztási útmutató az OEM-eknekHa egy fém alkatrész bonyolult geometriát, szűk tűréseket és jó felületkezelést igényel elfogadható áron, akkor az anyagmérnökök gyakran először a Zamak 3-hoz fordulnak. Ez a következtetés nem c...
-
16
Jul
Teljes műszaki útmutató: Mik azok az alumínium présöntvény alkatrészek és az alumíniumötvözet présöntési folyamatok átfogó áttekintéseTartalomjegyzék Közvetlen definíció Gyártási folyamat Mik azok az alkatrészek ... -
14
Jul
Átfogó útmutató a fröccsöntött alkatrészekhez: folyamatok, anyagok és alkalmazásokA fröccsöntő alkatrészek olyan fémalkatrészek, amelyeket úgy állítanak elő, hogy megolvadt fémet, jellemzően alumíniumot, cinket vagy magnéziumot, nagy nyomással újrafelhasználható acélformá... -
02
Sep
Magnézium vs alumínium présöntvény: sűrűség, szilárdság, költség és alkalmazás összehasonlításaEgy új elektromos jármű alkatrészét vizsgáló OEM mérnök ismerős válaszúthoz érkezik: ez a ház magnézium vagy alumínium legyen? A válasz soha nem egy egyszerű anyagi preferencia. A magnézium nagy...
Legyen Ön vevő vagy fejlesztő partner, elkötelezettek vagyunk amellett, hogy megbízható megoldást nyújtsunk Önnek.
TERMÉKLINKEK
- Alumíniumötvözetből készült termékek
- Cinkötvözet fröccsöntő termékek
- Magnéziumötvözet fröccsöntő termékek
Mobil
Ügyfélszolgálat
GYORSLINKEK
KÉRDEZZE MEG
KAPCSOLATOT
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang Debang Intelligent Technology Co., Ltd. Minden jog fenntartva.
 OEM/ODM présöntvény-gyártók