

HPDC tervezés: Gyakorlati útmutató a nagynyomású présöntő formatervezéshez
 2026.11.02
 Ipari hírek
A nagynyomású fröccsöntés a hálóhoz közeli alakzati eljárás hírében áll, így úgy tűnik, mintha a valódi munka nagy része a gép belsejében történik. A valóságban az öntvényre jellemző szinte minden minőség, a kitöltési mintától és a porozitástól a laposságig és a szerszám élettartamáig, már a tervezési szakaszban rögzítve van. A HPDC tervezés az a fegyelem, hogy ezeket a döntéseket tudatosan hozzák meg: mi legyen az alkatrész geometriája, hogyan halad át a fém az üregen, hova jut el a hő, és hogyan nyílik ki, kilökődik a szerszám és hogyan él át néhány százezer ciklust.
Ez az útmutató végigvezeti a Debang Mold, a ningboi, kínai székhelyű présöntő szerszámgyártó és OEM présöntő cég munkáját, amely 1991 óta fut HPDC projekteket. Mérnököknek és vásárlóknak íródott, akik szeretnék megérteni, hogyan néz ki a jó fröccsöntési forma, és miért működnek csendesen egyes szerszámok évekig, míg mások az első lövéssel küzdenek a kezelőikkel.
Mit tartalmaz ez az útmutató
- Hogyan illeszkedik az alkatrésztervezés és a szerszámtervezés egy projektben
- Lépésről lépésre az alkatrésznyomtatástól a szerszámkioldásig
- Geometriai szabályok falakra, huzatra, bordákra és kiemelkedésekre
- Kapuzási, túlcsordulási és légtelenítési döntések
- Hűtési elrendezés és hőegyensúly
- Hogyan alakítja át az ötvözetválasztás a szerszámot, nem csak az alkatrészt
- Tervezési hibák, amelyek szinte minden értékelésben megjelennek
Mit takar valójában a HPDC tervezés?
Az emberek a HPDC tervezés kifejezést két egymással összefüggő, de különböző dologra használják: magának az öntvénynek a kialakítását és az azt előállító szerszám kialakítását. Mindkettő számít, és egyiket sem lehet igazán befejezni a másik nélkül.
Az öntvénytervezés, amelyet gyakran alkatrésztervezésnek vagy gyártási tervezésnek neveznek, az ügyfél által igényelt geometrián dolgozik. Ez olyan falszakaszokat jelent, amelyek elég vastagok a kitöltéshez, de elég vékonyak a hűtéshez, huzatszögeket, amelyek lehetővé teszik az alkatrész felszabadulását, filéket, amelyek elosztják a feszültséget, és olyan funkciókat, amelyek megmunkálhatók anélkül, hogy a felszín alatti porozitást felnyílnák.
A szerszámkialakítás ezt a geometriát hardverré alakítja: elválasztó vonal és üreg elrendezése, kapu- és csatornarendszer, túlcsordulási és légtelenítési stratégia, hűtőkörök, kidobó elrendezés, csúszdák és magok, valamint a szerszámüzlet tűrései. Ez egyben gazdasági gyakorlat is. Egy kétüreges, négy csúszdával és egy vákuumtömbbel ellátott szerszám észrevehetően többe kerül, mint az együregű szerszám egyszerű egyenes húzással, és az alkatrész árának igazolnia kell ezt a különbséget a program élettartama alatt.
A legtöbb projektben a kettő folyamatosan átfedi egymást. Az alkatrészmodellben a huzat egy fokának megváltoztatása eltávolíthatja a csúszkát a szerszámból. Egy kis főnök hozzáadásához szükség lehet egy extra kidobócsapra. A HPDC tervezés értéke valójában ebben a korán és a képernyőn történik, nem pedig későn és acélból.
A tervezési sorrend, lépésről lépésre
Minden projektnek megvannak a maga furcsaságai, de a mögöttes sorrend következetes. Üzletünkben általában így néz ki.
- Az alkatrésznyomat funkcionális áttekintése. Mit csinál az alkatrész, mely felületek kritikusak, milyen terhelésekre, tömítési vagy termikus követelmények vonatkoznak?
- Ötvözet és gépválasztás. Az ötvözet beállítja az öntési hőmérsékletet, a folyékonyságot és a zsugorodást; a gép beállítja a reteszelő erőt, a lövés kapacitását és a nyomólap méretét.
- Elválasztó vonal és huzat. Az elválási vonal úgy van elhelyezve, hogy az alkatrész az egyik felében maradjon, elkerüljék az alávágásokat, és a látható tanúvonalak elfogadható helyen landolnak.
- Falvastagság és átmenetek. Az egységes falak és fokozatos átmenetek kialakítása minden kapuzási munka megkezdése előtt történik.
- A kapu és a futópálya elrendezése. A kapu elhelyezkedése, a kapu területe és a kitűzött kitöltési idő az üreg térfogatához és a falvastagsághoz viszonyítva kerül kiszámításra.
- Túlfolyó és szellőző kialakítás. A levegőnek olyan gyorsan el kell távoznia, ahogy a fém belép, ezért a túlcsordulásokat, szellőzőnyílásokat és szükség esetén vákuum-rásegítést terveznek a kapuval együtt.
- Hűtőkör elrendezése. Csatornákat, terelőlapokat és buborékolókat helyeznek el, hogy először a vastag részekből vonják ki a hőt.
- Kidobás, csúszdák és magok. A kidobó helyzetét, a csúszási irányait és a maghúzásokat olyan huzat határozza meg, amely lehetővé teszi a tiszta kioldást.
- Szimuláció és eszköz áttekintés. Ellenőrzik a töltést, a megszilárdulást és a termikus viselkedést, majd a szerszámrajzot gyártásra bocsátják.
- Próba, mintavétel és iteráció. Az első felvételek megerősítik vagy kijavítják a feltételezéseket, és a tervezési rekord frissül a gyártáshoz.
A harmadik-nyolcadik lépésben a gyártási költségek nagy része csendesen eldől. A könnyen futtatható eszköz szinte mindig olyan eszköz, amelyet ezekben a szakaszokban gondosan meghatároztak.
Geometriai szabályok, amelyek eldöntik, hogy egy szerszám jól működik-e
Egyes tervezési szabályok régiek, teszteltek, és érdemes betartani, hacsak nincs konkrét ok, ami miatt nem. Az alábbi táblázat összefoglalja azokat az irányelveket, amelyeket leggyakrabban követünk az autóipari és ipari alkalmazásokhoz használt alumínium- és cinköntvényeknél.
| Funkció | Tipikus iránymutatás | Miért számít |
|---|---|---|
| Minimális fal, alumínium | 1,2-2,5 mm | A vékony falak gyorsan megtelnek, de korán lefagynak, és rövidre megtelhetnek |
| Minimális fal, horgany | 0,6-1,5 mm | A cink alacsonyabb hőmérsékleten tovább áramlik, lehetővé téve a finom részleteket |
| Fal átmenet | Fokozatosan, a változás legalább háromszorosára csökken | A hirtelen változások forró pontokat, zsugorodási porozitást és vetemedést okoznak |
| Huzat, külső felületek | 1-2 fok minimum | Csökkenti a kilökőerőt, a kopást és a szerszámkopást |
| Huzat, magfuratok és mély bordák | 2-5 fok között | A fém magokra zsugorodik, így a mélyebb elemeknek nagyobb huzatra van szükségük |
| Belső saroksugár | Legalább 0,5-szerese a szomszédos falnak | Javítja a fémáramlást és csökkenti a feszültségkoncentrációt |
| Borda vastagsága | A névleges fal 0,6-0,8-szorosa | Megakadályozza a süllyedésnyomokat az ellenkező felületen |
| Boss falvastagság | Körülbelül 0,75-szerese a fő falnak | Az elkülönített vastag részek utoljára hűtik le és húzzák a porozitást |
| Megmunkálási készlet | 0,3-0,8 mm felületenként | A többletkészlet ciklusidőbe kerül, és felszín alatti üregeket jelenthet |
A lekerekített sarkok többet számítanak, mint azt sok tervező elvárná. Az éles belső sarkok feszültségnövelők a kész alkatrészben és hőleválasztók a szerszámban, míg a falvastagság nagyjából fele sugár általában elegendő ahhoz, hogy mindkettő működjön.
Kapuzás, túlfolyás és légtelenítés
A kapurendszer a HPDC tervezésnek az a része, amely a legnagyobb figyelmet kap a hiba fellépése után, éppen ezért érdemes elsőre rendbe tenni. A cél egyértelmű: gyorsan és simán töltse ki az üreget, tartsa a fém elülső részét egy irányba, és hagyja, hogy az utolsóként érkező fém túlcsordulásban fejezze be útját, nem pedig szerkezeti falon belül.
A gyakorlatban ez azt jelenti, hogy a kaputerületet a tervezett töltési idővel és üregtérfogathoz képest kell megválasztani, olyan kapusebességre törekedni, amely a fémet az üreg falának szétrobbantása nélkül porlasztja, és az áramlást a vastag részekből vékonyabbakra kell irányítani, nem pedig fordítva. Ahol egy alkatrésznek több vastag csomópontja van, ott gyakran egyedi kapukra és túlfolyókra van szükség, hogy minden csomópontnak saját fémellátása és saját útvonala legyen a levegő távozásához.
A szellőzés ugyanolyan figyelmet érdemel. Az üregben rekedt levegő porozitást, hólyagokat és hiányos kitöltést okoz, és a levegőt, amely nem tud kijutni a szellőzőnyílásokon, gyakran vákuum segítségével távolítják el. A jól szellőző szerszám alacsonyabb befecskendezési nyomáson is működik, ami meghosszabbítja a szerszám élettartamát. A szigorú belső szilárdsági követelményeket támasztó alkatrészeknél a vákuum a kiegyensúlyozott túlfolyó elrendezéssel kombinálva általában önmagában felülmúlja a vastagabb kaput.
Hőmérleg és hűtés elrendezés
A hűtés a ciklus leglassabb része, és az egyik legerősebb hatás a kocka élettartamára. Ha a szerszám egyenetlenül hűl, az üreg egyik része forró marad, az alkatrész arra az oldalra vetemedik, és a kezelők ezt pótlólagos permetezéssel kompenzálják, ami még jobban kihúzza a hőmérleget.
A jó hűtési elrendezés az alkatrésznél kezdődik. A hőbevitel követi a szelvényvastagságot, így a legvastagabb csomópontok igényelnek a legtöbb hűtést és az üreghez legközelebb. A csatornákat általában az üreg felületétől nagyjából két-három csatornaátmérővel egyenlő távolságra helyezik el, és az üreg felületével párhuzamosan futnak, nem pedig azon keresztül. A mély magokat és a karcsú csapokat terelőlapokkal vagy buborékolókkal hűtik, a tárgylemezeket pedig külön hűtik, hogy ne ragadjanak be.
Cink ötvözetek körülbelül 390 °C
Alumíniumötvözetek körülbelül 600 °C
Magnéziumötvözetek körülbelül 630 °C
A fenti táblázat összehasonlítja a három ötvözetcsalád tipikus öntési hőmérsékletét. Minél magasabb a hőmérséklet, annál nagyobb hőfeszültséget vesz fel a szerszámacél minden ciklusban, ami az egyik oka annak, hogy a cink-szerszámozás gyakran tovább tart, mint a hasonló összetettségű alumínium szerszámok.
A kopás helyett a termikus fáradtság az, ami általában véget vet a kocka életének. A repedések az éles belső sarkoknál és a hűtőcsatornák szélein kezdődnek, majd addig nőnek, amíg meg nem jelennek az öntvény felületén. A sima sugarak, az értelmes csatornatávolság és a következetes előmelegítés mind késlelteti ezt a pillanatot.
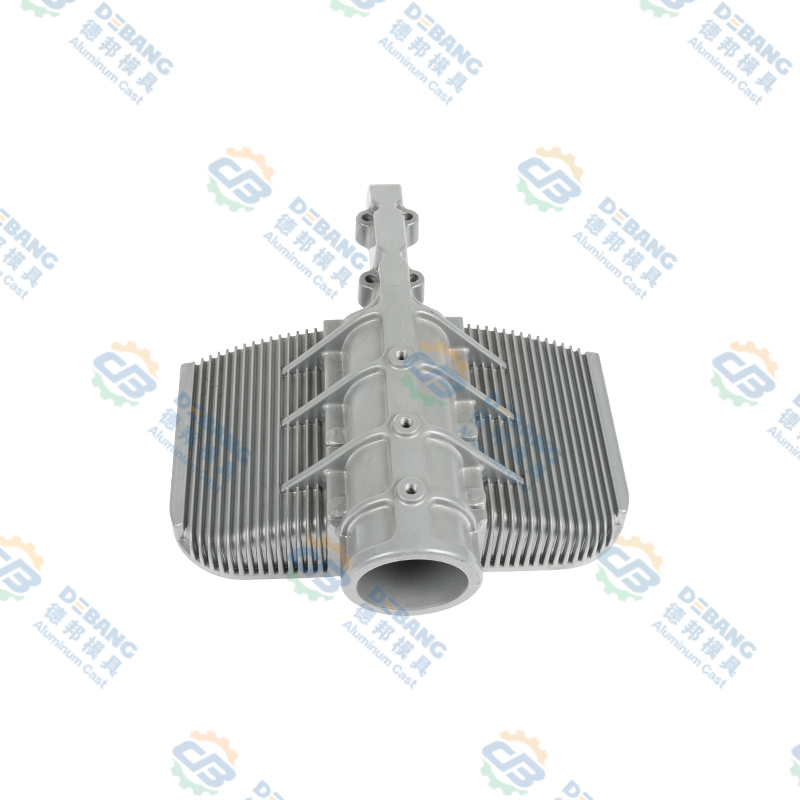
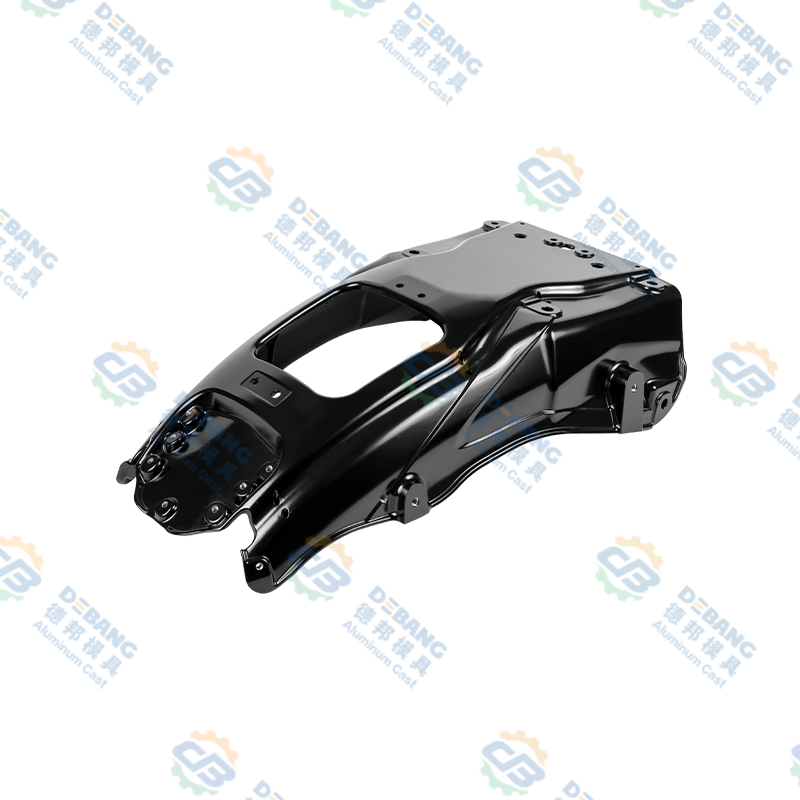
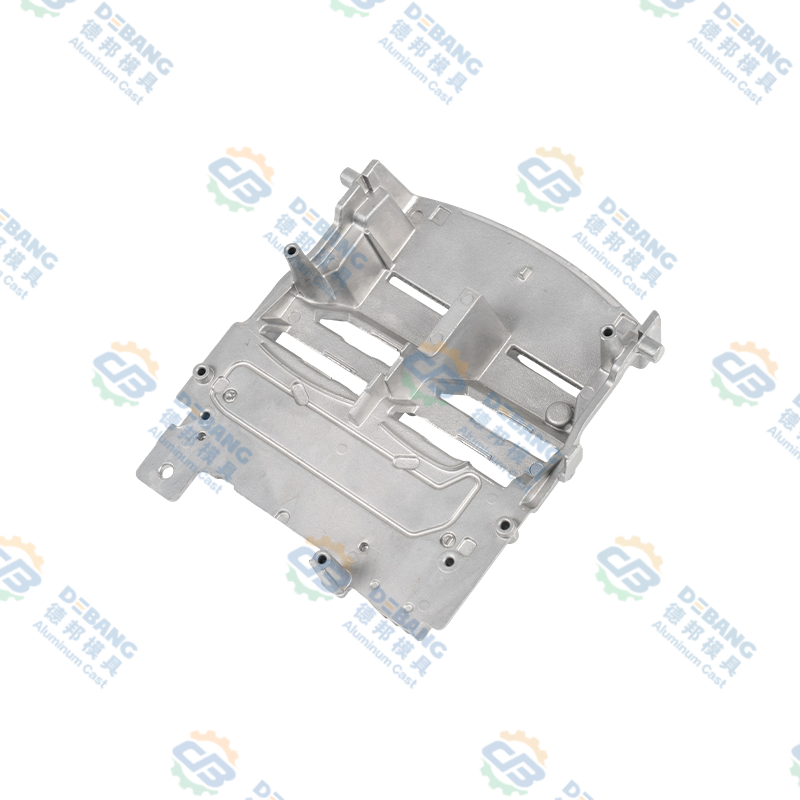 Alumínium öntvény autóipari világítás hűtőborda Öntött alumínium hűtőborda nagy sűrűségű bordákkal, szellőzőcsatornákkal és bordákkal a LED-es hőszabályozás és a stabil hőelvezetés érdekében. Termék megtekintése →
Hogyan változtatja meg a szerszámot az ötvözetválasztás
Az alkatrészhez az ötvözetet választják, de megváltoztatja a szerszámot is. Az alumínium, a cink és a magnézium nagyon különböző helyeken helyezkednek el az öntési hőmérséklet, a folyékonyság, a falak képessége és a szerszámkopás szempontjából, és az egyik családban szépen működő kialakítás gazdaságtalan lehet a másikban.
| Ötvözet család | Öntési hőmérséklet | Fali tartomány | Szerszámozási vonatkozások |
|---|---|---|---|
| Alumínium (ADC12, A380, A360) | 580-620 °C | 1,2-4 mm | Magas hőterhelés, H13 szerszámacél, robusztus hűtés, jó súly-szilárdság |
| Cink (Zamak 3, Zamak 5) | 385-420 °C | 0,6-3 mm | Hosszabb szerszámélettartam, kiváló részletek és vékony falak, alkalmas bevonatos alkatrészekhez |
| Magnézium (AZ91D, AM60) | 600-650 °C | 1,0-3 mm | Gondos olvadásvédelem és kapuzás, legalacsonyabb sűrűség, szigorú folyamatszabályozás |
Az alumínium az alapértelmezett szerkezeti és hőtechnikai alkatrészek, például házak, hűtőbordák, konzolok és hajtáslánc-alkatrészeink, valamint műszaki útmutató alumínium présöntvény alkatrészekhez mélyebben belemegy abba, ahol a család a legjobban teljesít. A cinket gyakran választják kisméretű, precíz vagy dekoratív alkatrészekhez, ahol a vékony falak és a felületkezelés többet jelent, mint a súly. A magnézium a legkönnyebb megoldás, és általában a súlyérzékeny házakhoz van fenntartva, szigorúbb szabályozással az olvadékkezelés és a kapuzás körül.
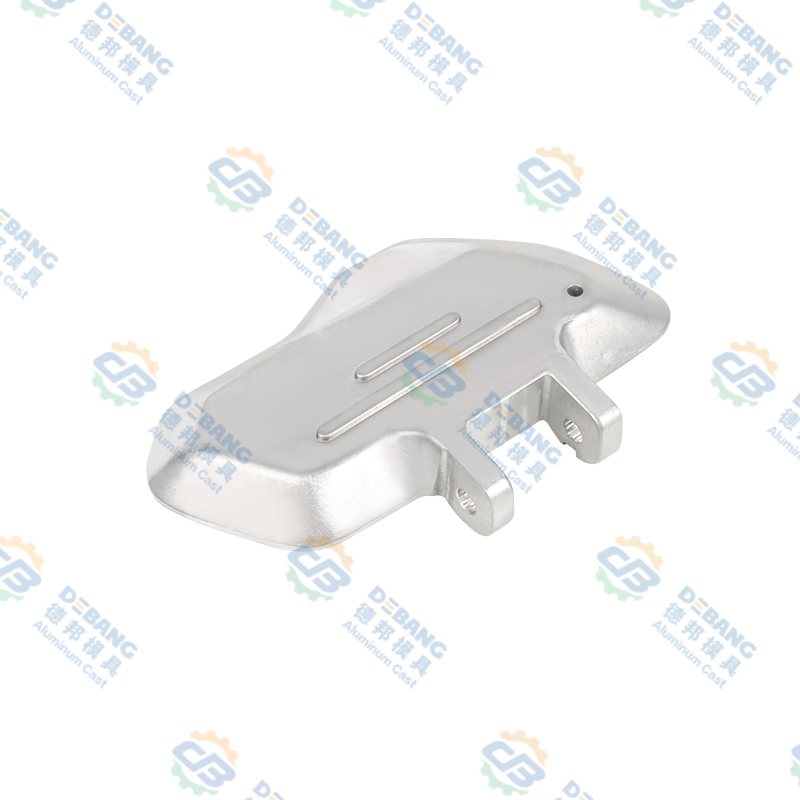
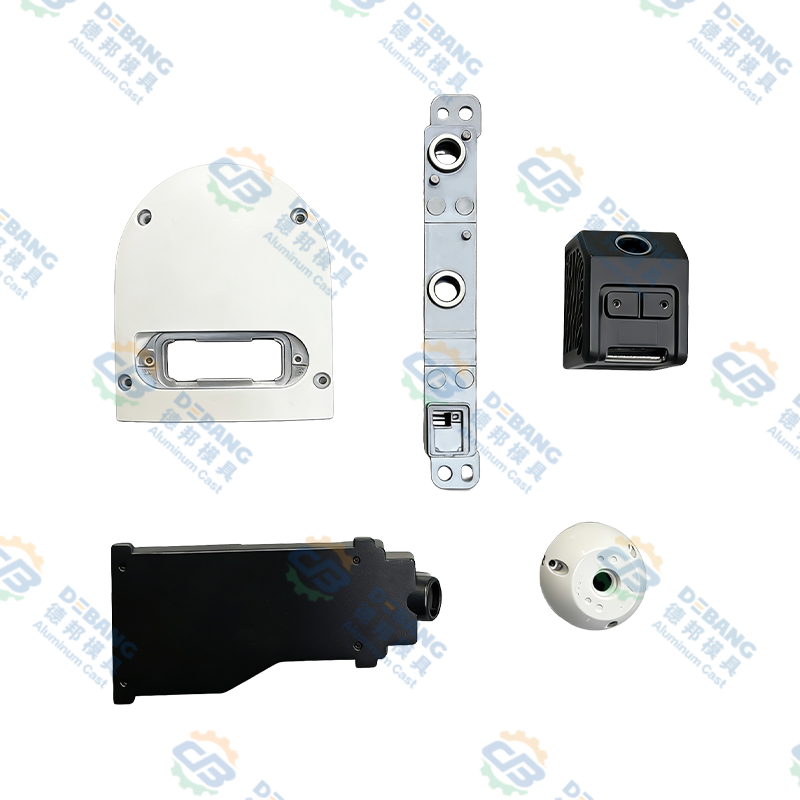
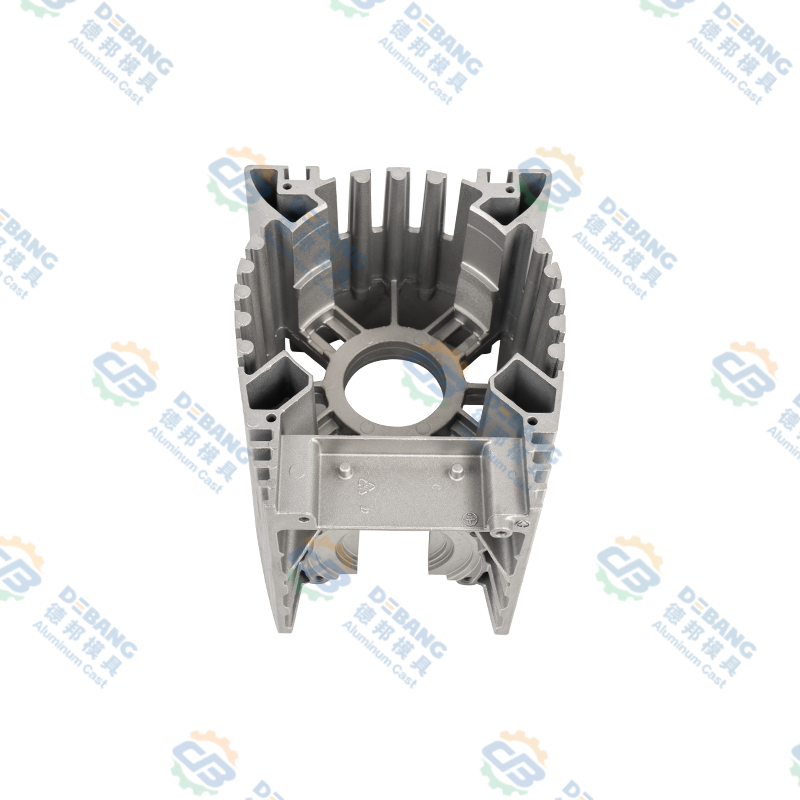 Alumínium öntvény motor és vezérlőház Beépített alumínium fröccsöntött motor vagy vezérlőház hőelvezető bordákkal, rögzítési pontokkal és merevséggel az alkatrészek rezgés elleni védelmére. Termék megtekintése →
Kidobás, csúszdák és maghúzások
A kidobás elbűvölő és határozott. Az ejektorcsapok ott vannak elhelyezve, ahol az öntvény merev, a sarkokban és a bordák mentén, és úgy vannak méretezve, hogy a helyi nyomás elég alacsony maradjon ahhoz, hogy ne nyomjon kozmetikai felületet. A kilökőlemez úgy van kiegyensúlyozva, hogy az alkatrész egyenesen hagyja el a magot, nem pedig az egyik oldalon billen és húzódik.
A csúszdák és magok egyszerre növelik a képességeket és a költségeket. Minden csúszdának szüksége van saját huzatra, saját hűtésére és saját kopófelületeire, és minden magnak kellő kúposra van szüksége ahhoz, hogy a zsugorodó öntvény tisztán engedje el. A hidraulikus csúszdákat ott használják, ahol az út hosszú, vagy ahol a szánnak a szerszámnyílástól függetlenül kell mozognia, míg a mechanikus csúszdák olcsóbbak és nagyon megbízhatóak, ahol a mozgás egyszerű.
Szimuláció és ellenőrzés az acél vágása előtt
A szimuláció ma már bevett gyakorlat, mielőtt bármilyen vékonyfalú, geometriailag összetett vagy biztonsággal kapcsolatos acélt vágnának. A kitöltési szimuláció megmutatja, hogy a fém front felszakad-e, találkozik-e két front egy hideg hegesztésnél, és hol szorul be levegő. A megszilárdulás és a termikus elemzés felfedi a forró pontokat, és megjósolja, hol jelenik meg a zsugorodási porozitás. A vetemedéselemzés megbecsüli, hogy az alkatrész mekkora torzulást okoz a kilökődés és a lehűlés után.
A kimenet nem tökéletes előrejelzés, de nagyon hasznos szűrő. Sokkal olcsóbb egy túlfolyó hozzáadása vagy egy kapu áthelyezése egy szimuláció során, mint egy szerszámbetét hegesztése és újbóli megmunkálása. Ha a szimuláció és a tapasztalat nem egyezik, hajlamosak vagyunk megbízni a kapu helyzetére vonatkozó tapasztalatban és a hőegyensúly szimulációjában, majd a próba során mindkettőt ellenőrizzük.
Gyakori HPDC tervezési hibák, amelyeket először keresünk
Elegendő tervezési felülvizsgálat után ugyanazok a problémák újra megjelennek. Ezeket minden más előtt ellenőrizzük.
- Nem egységes falszakaszok, különösen egy vékony fal mellett ülő vastag csomópont
- Nincs huzat a mély bordákon vagy a magfuratokon, vagy rossz irányban alkalmazzák a huzatot
- Látható kozmetikai felületre helyezett vagy egyenesen vékony falra célzott kapu
- A hűtést csak a fedél felére tervezték, így a kidobó fél melegen működik
- Éles belső sarkok mind az öntvényben, mind a szerszámbetétben
- Irreális öntési tűrés, különösen laposság és koaxialitás
- Felesleges megmunkálási készlet, amely növeli a költségeket és felfedi a porozitást
- Kidobócsapok a tömítőfelületre vagy a festendő felületre helyezve
- A szerszámtervezés próbaterv vagy meghatározott átdolgozási útvonal nélkül elkészült
Hogyan közelítjük meg a HPDC tervezést a Debang Moldnál
1991 óta készítünk présöntő szerszámokat Ningbóban, és a munkamódszer nem sokat változott ezalatt az idő alatt: értse meg a funkciót, tervezze meg a szerszámot a fém köré, és ugyanaz a csapat legyen felelős az első rajztól a gyártási részig.
Ez a folytonosság számít, mert a tervezés és a gyártás egy épületben zajlik. A formatervezés és -gyártás, a fröccsöntés, a másodlagos műveletek, a precíziós megmunkálás, a felületkezelés és a végső összeszerelés nem külön beszállítóként, hanem egy láncként futnak, ami lerövidíti a hurkot a tervezési döntés és annak következménye között. A miénk minőségellenőrzés A folyamat az eszközprojekt mellett fut, nem pedig utána, az első mintákról készült dimenziós jelentésekkel és a folyamatrekordokkal a program élettartama alatt.
Az általunk gyártott alkatrészek leggyakrabban az autóipari ellátási láncot követik: világítási és hőszabályozási alkatrészek, ablaktörlőrendszer-alkatrészek, hűtőrendszer-alkatrészek, tengelykapcsoló-alkatrészek és karosszériaelemek, alumíniumból, cinkből és magnéziumból. Ezen kategóriák mindegyike meghozza a saját tervezési szokásait. A hosszú, vékony bordákkal rendelkező világítási hűtőborda nagyon eltérően viselkedik, mint a két koaxiális csapágyfurattal rendelkező ablaktörlő motorház, és a szerszámoknak tükrözniük kell ezt a különbséget az első vázlathoz képest.
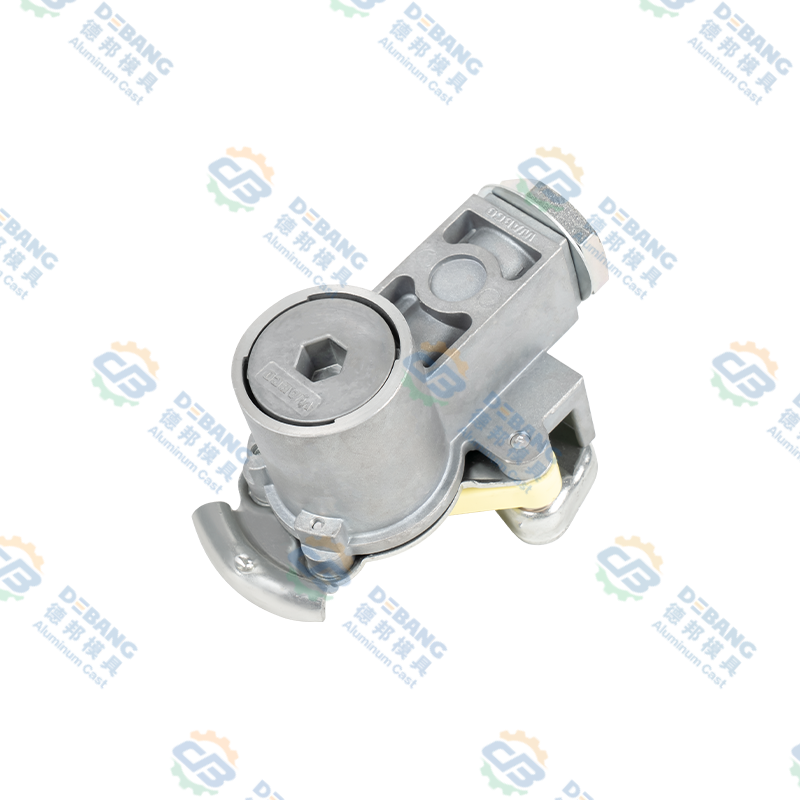
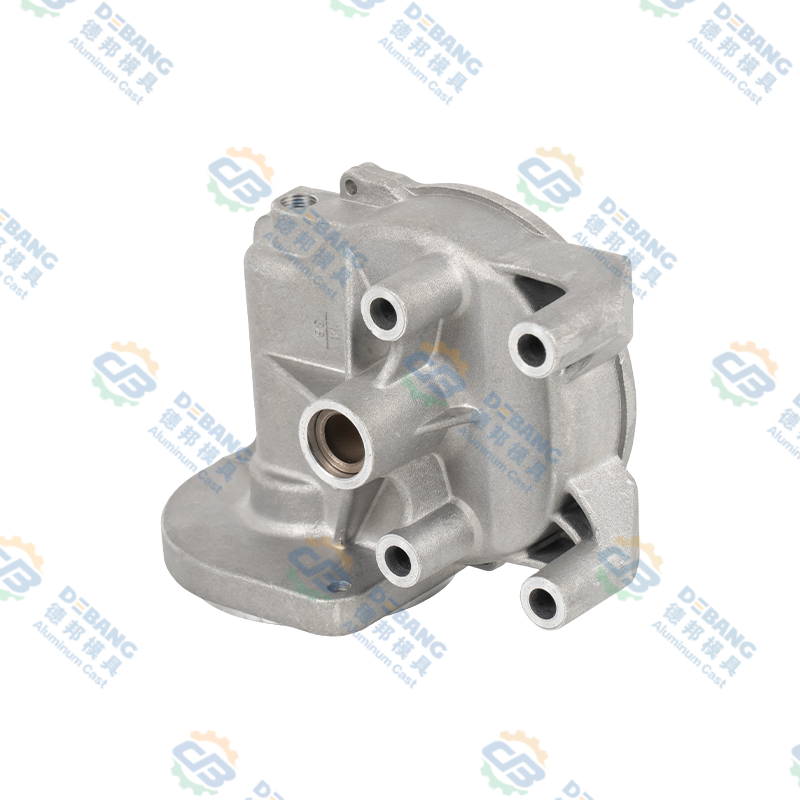 Alumínium öntvény autótörlő motorház Precíziós alumínium fröccsöntött ablaktörlő motorház egyenletes falakkal, szűk tűréssel, korrózióállósággal és hőelvezetéssel autóipari ablaktörlő-rendszerekhez. Termék megtekintése →
Gyakran ismételt kérdések a HPDC tervezéssel kapcsolatban
Mi az a HPDC tervezés?
A HPDC tervezés két összefüggő dolgot takar: magának az öntvénynek a kialakítását, beleértve a falakat, a huzatot, a sugarakat és a tűréseket, valamint az azt előállító szerszám kialakítását, beleértve az elválasztó vonalat, a kapuzást, a túlfolyást, a hűtést, a kilökést és a csúszdákat. A kettőt együtt fejlesztették ki, mert a legtöbb geometriai döntésnek közvetlen szerszámozási következménye van.
Mi a minimális falvastagság nagynyomású présöntéshez?
Alumínium esetében a gyakorlati minimum általában 1,2 mm körül van, és a legtöbb gyártási alkatrész 1,5 és 3 mm között van. A cink elvékonyodhat, kis részeken nagyjából 0,6 mm-re, mert alacsonyabb hőmérsékleten tovább folyik. Lehetséges ezen tartományok alá menni, de ez szűkíti a folyamatablakot és növeli a selejtezés kockázatát.
Mennyi huzatra van szüksége egy HPDC alkatrésznek?
Egy-két fok a normális a külső falaknál. A magfuratoknak, mély bordáknak és minden olyan jellemzőnek, amelyre az öntvény zsugorodik, többre van szükség, jellemzően 2-5 fokra a mélységtől és a felületi minőségtől függően.
Mennyi ideig tart a szerszám tervezése?
Az egyszerű, együreges autóalkatrészek tervezési szakasza általában két-négy hetet vesz igénybe, beleértve a szimulációt és a vásárlói áttekintést. A szoros tömítési vagy optikai követelményeket támasztó összetett többszános szerszámok hosszabb időt vesznek igénybe, részben azért, mert több szimulációs iterációra van szükség a rajz kiadása előtt.
A présöntvények hőkezelhetők?
Az alumínium présöntvényeket általában nem kezelik magas hőmérsékleten oldatban, mert a bezárt gáz kitágul és felhólyagosodik a felületen. Gyakoriak az alacsonyabb hőmérsékletű feszültségmentesítés és a stabilizáló kezelések, a vákuummal segített öntés pedig javítja a belső szilárdságot, amit a hőkezelés utólag nem tud helyrehozni.
Mikor éri meg a szimuláció költségét?
A szimuláció megtérül, ha egy alkatrész vékony falú, több vastag csomóponttal rendelkezik, szigorú szivárgási vagy kifáradási követelményeket támaszt, vagy ha az eszköz elég drága ahhoz, hogy egy második iteráció ártana. Egyszerű, vastag falú, nagy huzattal rendelkező alkatrészek esetén elegendő lehet egy alapos tervezési áttekintés.
Ön biztosítja a formát és az öntvényeket is?
Igen. Megtervezzük és megépítjük a szerszámot, lefuttatjuk az első mintákat, majd szükség szerint szállítjuk a gyártási öntvényeket másodlagos megmunkálással, felületkezeléssel és összeszereléssel, így ugyanaz a csapat felel a kész alkatrészért.
A HPDC tervezés a korán meghozott apró döntések tudománya: itt egy fokú huzat, ott még egy túlcsordulás, egy hűtővezeték tíz milliméterrel közelebb került az üreghez. Egyik sem tűnik drámainak a rajzon, de együtt döntik el, hogy egy szerszám évekig csendesen fut-e, vagy a karbantartó rekeszben tölti az életét. Ha még mindig abban a szakaszban van, amikor egy alkatrésznyomat készen áll a változtatásra, akkor ez a legjobb pillanat arra, hogy a szerszámgyártót bevonjuk a beszélgetésbe, és ez az a beszélgetés, amelyet leggyakrabban az ügyfelekkel folytatunk.
Legfrissebb hírek
Tudjon meg többet az iparági hírekről
-
16
Nov
 Magnézium vs alumínium présöntés: Gyakorlati útmutató tervezőcsapatok számáraKérdezzen meg tíz mérnököt, hogy mi választja el a magnéziumot az alumíniumtól, és általában ugyanannak a három szónak tíz változatát kapja meg: súly, költség, korrózió. Mindhárom számít, de egy...
-
19
Oct
Autóipari présöntvény alumínium: Gyakorlati útmutató az ötvözetekhez, alkatrészekhez és minőséghezAz alumínium présöntvény a modern autók egyik csendes igáslova. Nézzen be a fényszóró mögé vagy a motorháztető alá, és találhat öntött alumínium alkatrészeket, amelyek elbűvölő, de nélkülözhetet... -
16
Jul
Teljes műszaki útmutató: Mik azok az alumínium présöntvény alkatrészek és az alumíniumötvözet présöntési folyamatok átfogó áttekintéseTartalomjegyzék Közvetlen definíció Gyártási folyamat Mik azok az alkatrészek ... -
28
Sep
Zamak 3 cinkötvözet: Tulajdonságok, présöntési alkalmazások és kiválasztási útmutató az OEM-eknekHa egy fém alkatrész bonyolult geometriát, szűk tűréseket és jó felületkezelést igényel elfogadható áron, akkor az anyagmérnökök gyakran először a Zamak 3-hoz fordulnak. Ez a következtetés nem c...
Legyen Ön vevő vagy fejlesztő partner, elkötelezettek vagyunk amellett, hogy megbízható megoldást nyújtsunk Önnek.
TERMÉKLINKEK
- Alumíniumötvözetből készült termékek
- Cinkötvözet fröccsöntő termékek
- Magnéziumötvözet fröccsöntő termékek
Mobil
Ügyfélszolgálat
GYORSLINKEK
KÉRDEZZE MEG
KAPCSOLATOT
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang Debang Intelligent Technology Co., Ltd. Minden jog fenntartva.
 OEM/ODM présöntvény-gyártók