

Alumínium öntőelemek közvetlen meghatározása és áttekintése
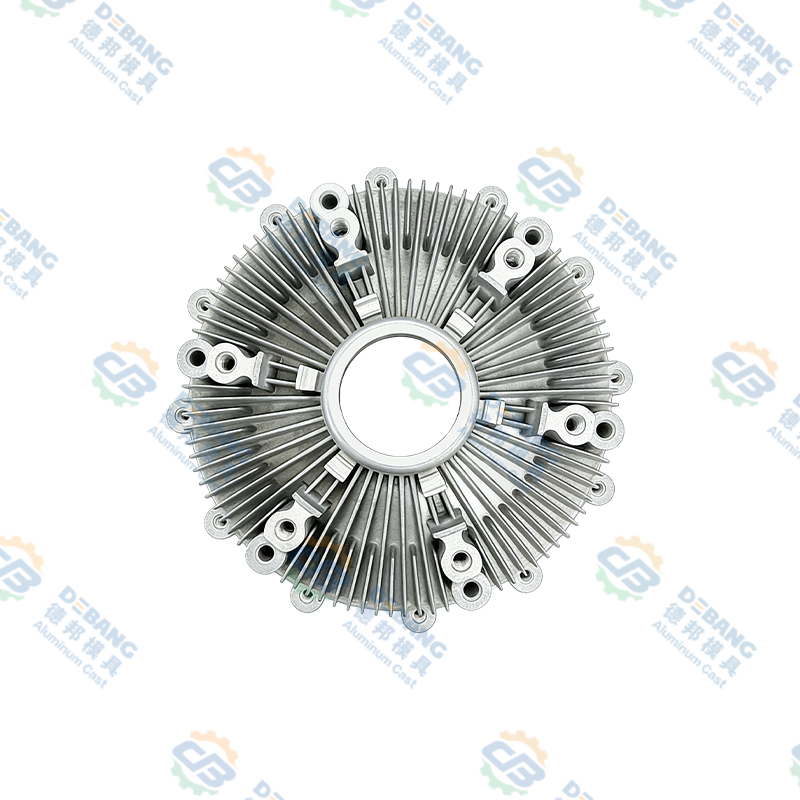
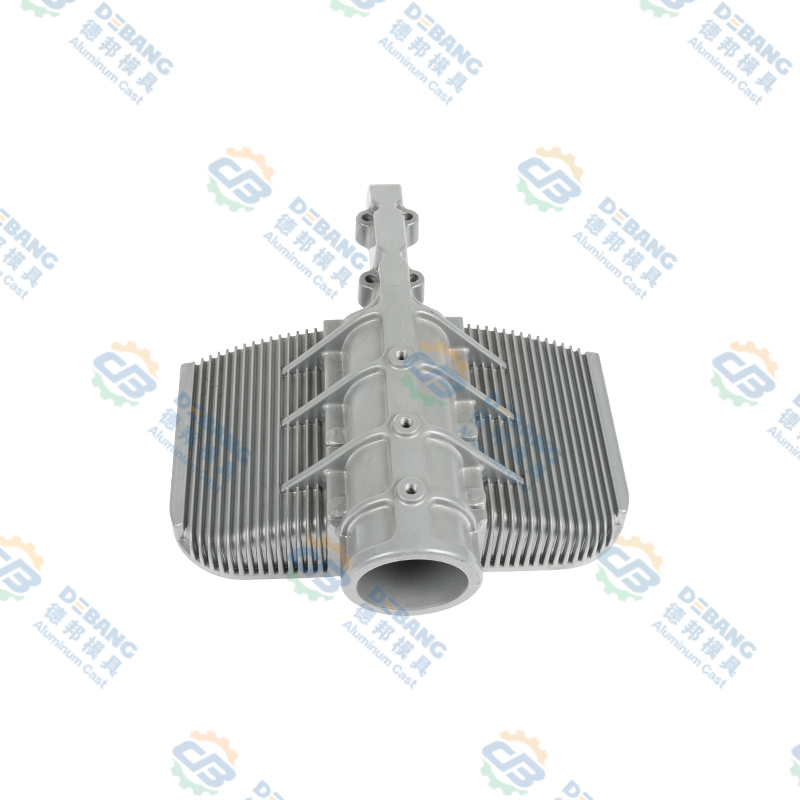
Alumínium présöntvény alkatrészek precíziósan megtervezett fém alkatrészeket képviselnek, amelyeket olvasztott alumínium nagynyomású fröccsöntésével állítanak elő edzett acélformákba, összetett geometriákat hozva létre szűk mérettűréssel és kiváló felületi minőséggel egyetlen gyártási ciklusban .
A présöntési eljárás az 1500-3500 font/négyzethüvelyknél nagyobb nyomáson megolvadt alumíniumot precíziós szerszámmal ellátott üregekbe kényszeríti, lehetővé téve a plusz-mínusz 0,003 hüvelyk méretpontosságú alkatrészek gyártását, és a felületkezelés a megmunkált alkatrészekhez hasonlítható másodlagos befejező műveletek nélkül. .
A 380-as, 390-es, A356-os alumíniumötvözetek és a speciális szabadalmaztatott összetételű alumíniumötvözetek testreszabott anyagtulajdonságokat tesznek lehetővé, amelyek megfelelnek a speciális alkalmazási követelményeknek, beleértve a magas hőmérsékleti teljesítményt, a korrózióállóságot és a mechanikai szilárdság optimalizálását. .
Az alumínium présöntési folyamatának alapjai és a gyártási eljárások
A présöntvény-gyártási eljárások megértése tisztázza a képesség- és minőségi jellemzőket.
Présöntőgépek és nyomásrendszer-alkatrészek
A melegkamrás és hidegkamrás kategóriákba sorolt présöntőgépek határozott működési előnyöket biztosítanak, mivel a forrókamrás rendszerek állandó hőmérsékleten tartják az olvadt fémet, ami gyors egymás utáni öntési ciklusokat tesz lehetővé, óránként 400-600 alkatrész előállítását, míg a hidegkamrás gépek magasabb olvadási hőmérsékletű fémeket alkalmaznak, ami lehetővé teszi az alumíniumötvözetek sokoldalúságát és kiváló termékminőségét. . A nagyméretű alkatrészek 1500 font/négyzethüvelyk és a vékonyfalú precíziós alkatrészek 3500 font/négyzethüvelyk közötti befecskendezési nyomása az olvadt fémet az öntőüreg minden részletébe kényszeríti.
Formatervezés és szerszámacél specifikációk
A plusz-mínusz 0,0005 hüvelyk tűréshatárig gyártott, precíziósan edzett szerszámacél öntőformák olyan üreggeometriát biztosítanak, amely meghatározza az alkatrész végső alakját és méretbeli jellemzőit, az öntőforma várható élettartama pedig 100 000-500 000 öntvény az anyagválasztástól és a hűtőrendszer kialakításától függően . A ciklusonként 4-8 komponenst előállító több üreges öntőforma drámaian csökkenti az egységnyi gyártási költséget.
Kapu- és etetőrendszer tervezése
A kifinomult kapurendszerek, amelyek pontosan szabályozott sebességgel irányítják az olvadt alumínium áramlását a formaüregekbe, megakadályozzák a turbulenciát, csökkentik a levegő beszorulását, és lehetővé teszik a fém egyenletes kitöltését, megszüntetve az üregeket és a porozitási hibákat . Az etetőrendszerek folyamatos fémáramlást biztosítanak, kompenzálva a megszilárdulási zsugorodást.
Megszilárdítási és hűtési eljárások
Az általában 50-200 Celsius fok/másodperc közötti szabályozott hűtési sebesség lehetővé teszi a kívánt mikroszerkezeti jellemzők elérését, beleértve a szemcseméretet és a fáziseloszlást, optimalizálva a mechanikai tulajdonságokat . A vízhűtéses üregfalak gyors hőelszívást tesznek lehetővé.
Mik azok az alumínium présöntvény alkatrészek és alkalmazás szerinti meghatározás
Megértés alumínium présöntvény alkatrész alkalmazások tisztázza a gyártás fontosságát és a képességek körét.
A motorblokkok, a hengerfejek, a sebességváltó-házak és a szívócsövek a modern járművek tömegének 20-30 százalékát teszik ki.
- 5-10%-os üzemanyag-fogyasztás csökkenés
- Magas hőmérsékletű ötvözet képesség
- Integrált hűtőjáratok
A futómű alkatrészei, a szerkezeti szerelvények és az üzemanyagrendszer hardverei nulla hibaszabványt követelnek meg.
- Repülési minőségi követelmények
- Teljes nyomon követhetőség
- Speciális ötvözet teljesítmény
A számítógépes szerverek, a telekommunikációs berendezések és az ipari vezérlőszekrények számára előnyös a hőkezelés.
- Komplex geometria létrehozása
- Hőleadás integráció
- EMI árnyékolási képesség
A szivattyúházak, a szeleptestek és a kompresszor alkatrészek megbízható teljesítményt nyújtanak.
- Kemény környezeti képesség
- Költséghatékonyság
- Integrált átjárók
Az elektromos szerszámok, kerti felszerelések és hordozható készülékek sokoldalúságot mutatnak.
- Esztétikus felületkezelés
- Könnyű szerkezet
- Tervezési rugalmasság
A berendezésházak és a hálózati hardverek precíziós képességeket mutatnak be.
- Precíziós méretezés
- Komponens integráció
- Megbízhatósági teljesítmény
Alumíniumötvözetek présöntvények kiválasztásához és specifikációihoz
Az ötvözet kiválasztása alapvetően befolyásolja az alkatrészek tulajdonságait és az alkalmazási alkalmasságot.
| Ötvözet megnevezése | Elsődleges szilícium % | Szakítószilárdság ksi | Megnyúlás % | Elsődleges alkalmazások |
|---|---|---|---|---|
| 380 ötvözet | 8,5-11,5 | 47-től 49-ig | 3-tól 5-ig | Gépjármű hajtáslánc |
| 390 ötvözet | 17-től 19-ig | 53-tól 56-ig | 1-től 2-ig | A motor blokkolja a szivattyúkat |
| A356 ötvözet | 7,0 névleges | 33-tól 55-ig | 3-tól 6-ig | Repülési autóipar |
Szabványos ipari választás
A 8,5–11,5% szilícium kiváló önthetőséget biztosít, így összetett vékonyfalú kialakításokat tesz lehetővé, kiváló korrózióállósággal, így optimális választás az autók hajtáslánc-alkatrészei számára.
Nagy teljesítményű opció
A 17-19% szilícium kiváló keménységet és kopásállóságot biztosít a 380-hoz képest, megemelt szilárdsági jellemzőkkel, amelyek alkalmasak a nagy igénybevételű alkalmazásokhoz.
Prémium fokozat
A 7%-os szilícium lehetővé teszi a hőkezelést a csapadékos keményítés révén, ami 30-50%-kal növeli a szilárdságot, és kivételes tulajdonságokat biztosít az űrhajózási alkalmazásokhoz.
A présöntési eljárás előnyei és versenyképes előnyei
Kihívások and Limitations in Aluminum Die Casting Processes
A megszilárdulás során a gáz bezárása és a zsugorodási porozitás kialakulása üregeket hoz létre az öntvényeken belül. A nagynyomású présöntés csökkenti, de nem szünteti meg a porozitási problémákat.
Precizitás hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
A falvastagság korlátozásai, a huzatszögre vonatkozó követelmények és az elválasztóvonal korlátozásai korlátozzák a tervezési szabadságot a megmunkáláshoz képest.
Sok alkalmazás élvágást, hőkezelést és precíziós kikészítést igényel, ami 10-30%-kal növeli a teljes költséget.
Minőségellenőrzés and Testing Procedures for Die Cast Components
Méretvizsgálat
Koordináta mérőgépek és automatizált optikai ellenőrző rendszerek ellenőrzik a méretmegfelelőséget, a mintavételi tervek a gyártási mennyiségek 0,5-5%-át vizsgálják.
Porozitás-észlelés
A röntgen-radiográfiás vizsgálat észleli a belső porozitást és az üregképződést, automata elemzéssel számszerűsíti a hiba méretét és helyét.
Mechanikai tesztelés
A szakítószilárdságot, a folyáshatárt és a nyúlást a specifikációs követelményeknek való megfelelést a szakítópróbák ellenőrzik.
Felületi minőség
A szemrevételezés és az optikai profilometria igazolja a felület simaságát, és azonosítja a hibákat, beleértve a zsugorodási nyomokat és a hideg köröket.
Dokumentáció
A penészazonosítást, a gyártási paramétereket és az ellenőrzési eredményeket rögzítő átfogó dokumentáció biztosítja a termék teljes nyomon követhetőségét.
Megfelelés
Az elektronikus adatkezelési rendszerek hatékony irathozzáférést tesznek lehetővé, a hatósági és ügyfélkövetelményeknek megfelelően.
Alumínium présöntvény-gazdaságtan és költségelemzés
A présöntés gazdaságilag életképessé válik 50 000 és 100 000 egységnyi térfogat között, az alkatrész összetettségétől függően. E küszöb alatt a megmunkálás vagy más folyamatok gazdaságosabbnak bizonyulhatnak.
Tervezési irányelvek and Best Practices for Die Casting
Falvastagság Egyenletesség
Tartsa az egyenletes falvastagságot 0,100-0,150 hüvelyk között a túlzott zsugorodás és a forró pontok elkerülése érdekében. Használjon legalább 0,050 hüvelykes sugarakat az átmenetekhez.
Tervezési szögkövetelmények
Alkalmazzon legalább 1-2 fokos huzatszöget, lehetővé téve az alkatrészek könnyű kilökését a formákból jelölés vagy sérülés nélkül.
Bordák és főnökök
Használjon stratégiai bordázatot és támaszték-elhelyezést, hogy növelje a merevséget és szilárdságot arányos súlynövekedés nélkül. A bordavastagság a névleges falvastagság 50-70%-a legyen.
Alulvágás minimalizálása
Minimalizálja az alámetszéseket és a mozgatható magokat igénylő összetett geometriát, ami jelentősen növeli a forma bonyolultságát és költségét.
Toleráló stratégia
Adjon meg reális tűréseket, amelyek megfelelnek a présöntési képességnek, jellemzően ±0,003 hüvelyk a jellemzőknél és ±0,001 per hüvelyk méretben.
Elválasztó vonal elhelyezése
Helyezze el az elválasztó vonalakat a nem kritikus felületekre az esztétikai hatás minimalizálása és a formatervezés egyszerűsítése érdekében.
Fejlett présöntési technológia és folyamatinnovációk
Squeeze Casting és félig tömör fém
A megszilárdulás során megnövelt nyomás alkalmazása ultrasűrű, hibamentes öntvényeket eredményez, amelyek mechanikai tulajdonságai megközelítik a kovácsolt alkatrészeket.
Vákuumos öntés
A vákuumos elszívás a formatöltés során megakadályozza a gáz beszorulását, 75-90 százalékkal csökkenti a porozitást, ami lehetővé teszi a nyomásálló öntvények készítését.
Termikus présöntés vezérlés
A fejlett hűtőrendszerek pontos hőciklus-szabályozást tesznek lehetővé, optimalizálva a mikroszerkezetet és a finomabb szemcsés szerkezetek tulajdonságait.
Folyamatszimuláció és mesterséges intelligencia
A fejlett szimulációs szoftver és a mesterséges intelligencia optimalizálja a paramétereket, kiváló minőséget érve el, folyamatosan javítva a teljesítményt.
Ipar 4.0 integráció
A valós idejű termelési adatokat gyűjtő összekapcsolt rendszerek előrejelző karbantartást és távfelügyeletet tesznek lehetővé.
Gyakran ismételt kérdések az alumínium présöntvény-alkatrészekről
Az alumínium fröccsöntés gazdaságilag versenyképessé válik az 50 000-100 000 egységet meghaladó gyártási mennyiséggel történő megmunkálással az alkatrész összetettségétől függően , nullszaldós számítással, amely összehasonlítja a penész költségét az egységnyi megtakarítással, amely meghatározza a minimális életképes térfogatot.
A speciális alumíniumötvözetek, köztük a 390 és a módosított A356 változatok, elfogadható tulajdonságokat tartanak fenn 300-350 Celsius fokos hőmérsékleten , bár a kiterjesztett magas hőmérsékletű szolgáltatás gondos anyagválasztást és esetleges másodlagos hőkezelést igényel.
A gyakori másodlagos műveletek közé tartozik az elválasztási vonal élvágása a csonknyomok eltávolításával, a precíziós fúrás és menetfúrás menetes furatok létrehozása, valamint az alkalmi fúrás és simító megmunkálás kritikus méretekhez, ahol a présöntési tűrés elégtelennek bizonyul.
A röntgen-radiográfia végleges belső hibadetektálást biztosít, beleértve a porozitás azonosítását, míg az ultrahangos vizsgálat gyors hibaszűrést tesz lehetővé gyorsabb ellenőrzési ciklusokat igénylő nagy volumenű gyártáshoz.
A fröccsöntött felületek eloxálást kaphatnak a korrózióvédelem és a színváltoztatás érdekében, porbevonat a tartós színezés érdekében, bevonat, beleértve a nikkelt és a krómot , vagy polírozás a fényes fémes megjelenés érdekében.
A speciális élelmiszer-minőségű alumíniumötvözetek és az öntési eljárások szigorú tisztítási és nyomonkövetési dokumentációval lehetővé teszik az élelmiszerekkel érintkezésbe kerülő jóváhagyott alkatrészek gyártását megfelel a szabályozási követelményeknek, beleértve az FDA-megfelelőséget.
Az egyenletes falvastagság, az átmenetek nagy sugarai, a stratégiai bordaelhelyezés a merevségért és az elválasztó vonal gondos elhelyezése minimalizálja a hibákat és jelentősen javítja a termelési hozamot.
A védetlen alumínium présöntvények sós vizes környezetben könnyen korrodálódnak, és védőbevonatot igényelnek, beleértve az eloxálást, poliuretán festéket vagy speciális epoxi rendszereket. megbízható hosszú távú védelmet nyújt.
Precizitás die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , gondos tervezéssel és tűrési stack up elemzéssel, amely megbízható összeszerelési ismételhetőséget biztosít.
A teljes átfutási idő általában 8-12 hétig tart, beleértve a formatervezést és -konstrukciót, a szerszámok kipróbálását és érvényesítését, valamint a gyártási minták kezdeti szállítását , gyorsított szerszámozással 20-40 százalékos költségprémium-csökkentési ütemezéssel.