

Átfogó útmutató a fröccsöntött alkatrészekhez: folyamatok, anyagok és alkalmazások
 2026.07.14
 Ipari hírek
A fröccsöntő alkatrészek olyan fémalkatrészek, amelyeket úgy állítanak elő, hogy megolvadt fémet, jellemzően alumíniumot, cinket vagy magnéziumot, nagy nyomással újrafelhasználható acélformába kényszerítenek. Ezt a módszert az autóipar, az elektronika, az ipari berendezések és a fogyasztási cikkek iparában használják, mivel precíz, ismételhető alkatrészeket állít elő nagy mennyiségben és viszonylag alacsony egységköltséggel. Ez az útmutató bemutatja, hogyan készülnek a présöntvény-alkatrészek, milyen anyagok és felületek állnak rendelkezésre, hol illik a legjobban a folyamat, és hogyan kell együttműködni a beszállítóval a következetes, kiváló minőségű eredmények elérése érdekében.
Közvetlen válasz: A présöntvény-alkatrészek a legalkalmasabbak közepes és nagy volumenű gyártási sorozatokhoz, amelyek általában 1000 egység körül kezdődnek, és milliókra terjednek ki, ahol a méretpontosság, a vékony falak és a sima felületkezelés többet jelent, mint a nyers mechanikai szilárdság. Ha a projektje néhány száz egységnél kevesebbet igényel, a CNC megmunkálás vagy a homoköntés általában költséghatékonyabb. Ha a projektnek nagy mennyiségre, szűk tűrésekre és összetett geometriára van szüksége egyetlen felvételen, akkor a présöntvények szinte mindig a megfelelő választás.
Mik azok a fröccsöntő alkatrészek
A fröccsöntő alkatrészek olyan fém alkatrészek, amelyeket présöntési eljárással állítanak elő, amelynek során az olvadt fémet egy precíziós megmunkálású acélformába, úgynevezett szerszámba fecskendezik jelentős nyomás alatt. A fém a másodperc törtrésze alatt kitölti a szerszámüreget, gyorsan lehűl, és megszilárdul az alkatrész végleges formájává. Miután a fém megszilárdult, a szerszám kinyílik, és a kész alkatrész kilökődik, készen áll a minimális másodlagos befejezésre.
Ez az eljárás alapvetően különbözik a homoköntéstől vagy a beruházási öntéstől, mivel a szerszám újrafelhasználható, gyakran több tízezer cikluson keresztül, ami gazdaságossá teszi a fröccsöntő alkatrészeket nagy volumenű gyártáshoz. A használt ötvözettől és az alkatrész összetettségétől függően egyetlen szerszám 50 000 és több mint 1 millió alkatrészt tud gyártani, mielőtt jelentős karbantartást vagy cserét igényel.
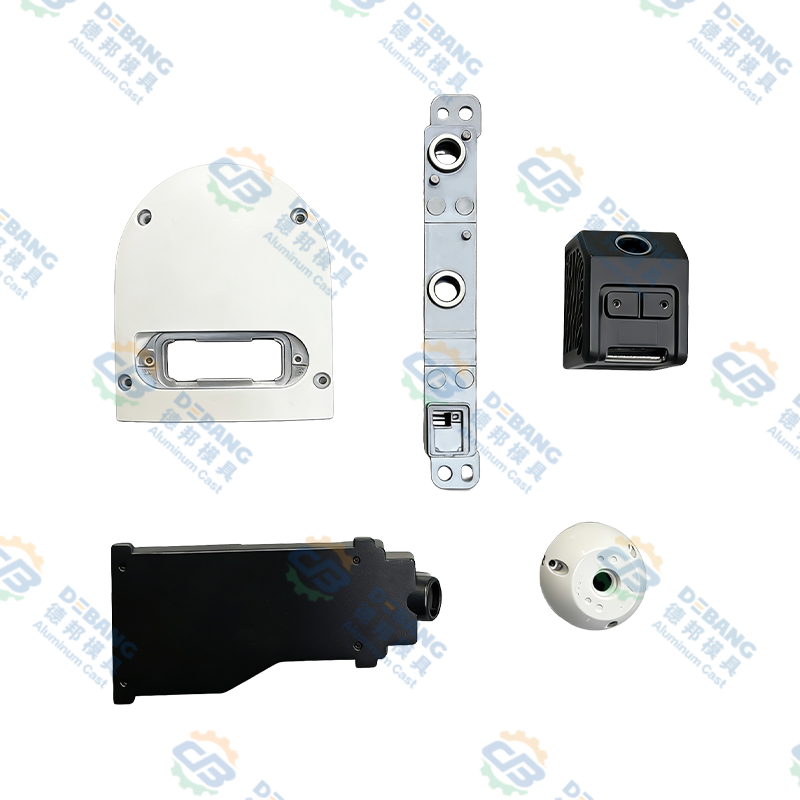
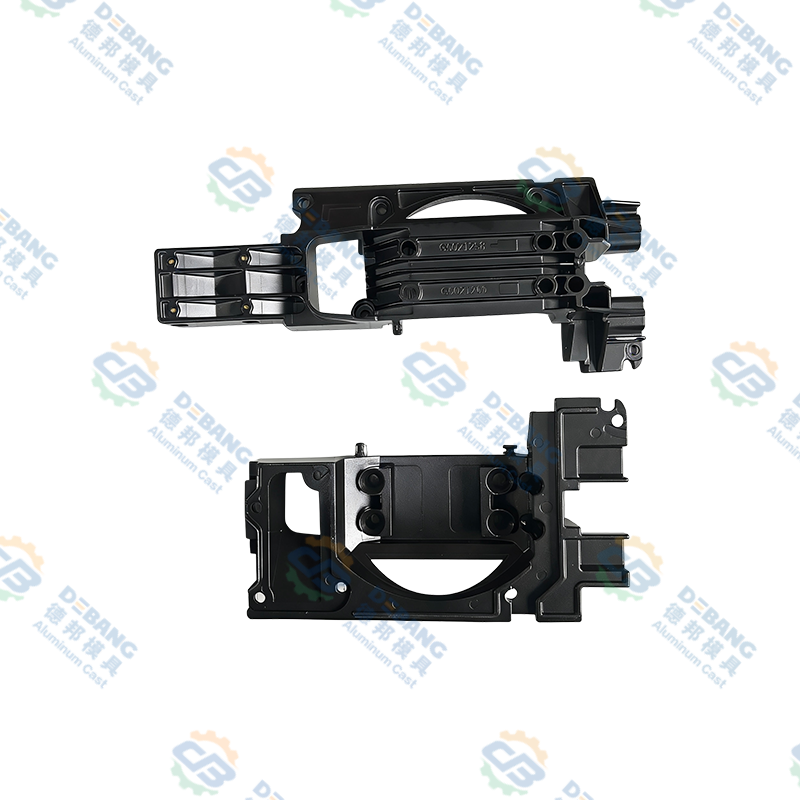
A présöntvény-alkatrészek kifejezés a fizikai termékek igen széles körét takarja, a kis, néhány gramm tömegű cinkcsatlakozótól a több kilogramm súlyú, nagy alumínium hajtóműházig. Ami összeköti őket, az a gyártási módszer, nem pedig a végfelhasználás, ezért ugyanaz a mögöttes folyamat szolgálja ki az olyan eltérő iparágakat, mint az autógyártás, a fogyasztói elektronika és a háztartási hardver. Ennek a közös alapnak a megértése segít a vásárlóknak és a mérnököknek jobb döntéseket hozni, amikor felmérik, hogy a fröccsöntés megfelelő-e egy új alkatrészhez.
Azt is érdemes megjegyezni, hogy a présöntvény részek szinte mindig háló alakúak vagy közel háló alakúak, ami azt jelenti, hogy az alkatrész nagyon közel jön ki a szerszámból a végső méreteihez. Ez ellentétben áll az olyan eljárásokkal, mint a kovácsolás vagy a kiterjesztett megmunkálás, ahol nagy mennyiségű felesleges anyagot távolítanak el a végső forma eléréséhez. A présöntvény-alkatrészek szinte nettó alakja az egyik legnagyobb oka annak, hogy az eljárás olyan méretarányosan anyaghatékony.
Méretpontosság
A tipikus tűréshatárok plusz-mínusz 0,05 mm és 0,15 mm között mozognak az alkatrész méretétől és az ötvözettől függően, sokkal szorosabb, mint a homoköntésnél.
Falvastagság
A présöntvény-alkatrészek falvastagsága általában 0,5 mm és 5 mm között van, ami könnyű, de szerkezetileg szilárd kialakítást tesz lehetővé.
Ciklus sebessége
A nagynyomású fröccsöntőgépek óránként 200 és több mint 1000 lövést tudnak készíteni az alkatrész méretétől függően.
Felületi kikészítés
Az alkatrészek sima öntött felülettel jönnek ki a szerszámból, ami gyakran kevés vagy semmilyen további megmunkálást nem igényel használat előtt.
A présöntési folyamat magyarázata
Manapság három elsődleges présöntési módszert használnak a présöntvény-alkatrészek előállítására: nagynyomású présöntés, alacsony nyomású présöntés és gravitációs présöntés. A világszerte gyártott alkatrészek nagy részét a nagynyomású présöntvény teszi ki, mivel ez biztosítja a leggyorsabb ciklusidőt és a legszigorúbb tűréshatárokat. Az alacsony nyomású présöntést gyakran nagyobb autókerekekhez és szerkezeti részekhez választják, ahol a lassabb, szabályozottabb töltés csökkenti a porozitást. A gravitációs présöntés, amelyet néha állandó öntésnek is neveznek, önmagában a gravitációra támaszkodik, nem pedig külső nyomásra, és jellemzően egyszerűbb formákhoz használják kisebb gyártási sorozatokban. A nagynyomású présöntés általános eljárása, a legszélesebb körben használt változat, ezeket a szakaszokat követi.
1
A szerszám előkészítése és rögzítése
Az acélszerszám két felét megtisztítják, leválasztószerrel megkenik, és nagy gépeken akár 4000 tonnát is meghaladó reteszelőerő hatására összeszorítják, így biztosítva, hogy a szerszám tömített maradjon a beérkező fém nyomásával szemben. A kenőanyag réteg segít abban is, hogy a kész présöntvény alkatrész tisztán elváljon a szerszám felületétől a kilökődés során, csökkentve a felületi szakadás kockázatát.
2
Fém olvasztás és befecskendezés
A fémet kemencében olvasztják meg, általában 380 Celsius fok között cink és 660 Celsius fok között alumíniumot, majd a géptől és az ötvözettől függően 1500 és 25000 psi közötti nyomáson fecskendezik be a szerszámüregbe. A fém egy csúszórendszeren és kapun halad keresztül, amelyet úgy terveztek, hogy kitöltse a présöntvény legvékonyabb, legrészletesebb részeit, mielőtt a vastagabb részek megszilárdulnának.
3
Hűtés és megszilárdulás
Az olvadt fém a falvastagságtól és a résztérfogattól függően a másodperc töredéke és néhány másodperc alatt lehűl és megszilárdul a szerszám belsejében, felveszi az üreg pontos alakját, beleértve a finom felületi részleteket és a belső bordákat. A szerszámba épített hűtőcsatornák keringetik a vizet vagy az olajat, hogy szabályozzák a megszilárdulás sebességét és csökkentsék a belső zsugorodási hibák esélyét.
4
A szerszám nyitása és kidobása
Miután megszilárdult, a szerszám kinyílik, és a kilökőcsapok kinyomják a kész fröccsöntő részt az üregből, és készen áll a következő ciklus szinte azonnali megkezdésére. A jól karbantartott kidobórendszerek segítenek elkerülni a vékony falú részek deformálódását ebben a szakaszban, különösen a mély üregekkel rendelkező részeken.
5
Vágás és befejezés
A felesleges anyagokat, például a vakut és a fém futórendszert levágják, és az alkatrészen másodlagos műveleteket végezhetnek, mint például szemcseszórás, megmunkálás, bevonat vagy porfestés az alkalmazástól függően. Sok gyártósor automatizálja ezt a vágási lépést egy erre a célra kialakított vágószerszám segítségével, lehetővé téve a présöntvény-alkatrészek gyors átjutását az öntőgépből a csomagolásba.
Présöntvény-alkatrészekben használt általános anyagok
A megfelelő ötvözet kiválasztása az egyik legfontosabb döntés a présöntvény alkatrészek tervezésekor, mivel ez befolyásolja a szilárdságot, a súlyt, a korrózióállóságot és az összköltséget. Az alábbi táblázat összehasonlítja a négy legszélesebb körben használt présöntőanyagot.
| Anyag | Tipikus sűrűség | Kulcstulajdonságok | Gyakori felhasználások |
|---|---|---|---|
| Alumíniumötvözetek, például ADC12 és A380 | Körülbelül 2,7 g köbcm-enként | Könnyű, jó korrózióállóság, jó szilárdság/tömeg arány, magas hővezető képesség | Autóházak, motortartók, elektronikai házak, hűtőbordák |
| Cinkötvözetek, például Zamak 3 és Zamak 5 | Körülbelül 6,6 g köbcm-enként | Kiváló önthetőség, nagyon szűk tűrések, nagy ütési szilárdság, könnyen lemezelhető | Csatlakozók, dekoratív vasalat, kis precíziós fogaskerekek, vízvezeték szerelvények |
| Magnéziumötvözetek, például AZ91D | Körülbelül 1,8 g köbcm-enként | A legkönnyebb szerkezeti présöntvény fém, jó szilárdság, kiváló megmunkálhatóság | Gépjármű belső tartókonzolok, laptop- és kameraházak, elektromos szerszámok házai |
| Réz és sárgaréz ötvözetek | Körülbelül 8,5 g köbcm-enként | Erős, kopásálló, jó elektromos vezetőképességgel, magasabb olvadásponttal | Elektromos csatlakozók, vízvezeték-szelepek, tengeri hardver |
Az alumínium présöntvény-alkatrészek képviselik a globális présöntvény-termelés legnagyobb hányadát, mivel az iparágak között hatékonyan egyensúlyozzák a súlyt, a szilárdságot és a költséghatékonyságot. A cink présöntvény alkatrészeket akkor választják, ha nagyon finom részletekre és szűk tűrésekre van szükség a kisebb alkatrészeknél, mivel a cinkötvözetek könnyebben folynak vékony szakaszokra, mint az alumínium.
A magnézium présöntvény-alkatrészek egyre nagyobb teret hódítanak azokban az iparágakban, ahol minden gramm számít, mivel a magnézium nagyjából 35 százalékkal könnyebb, mint az alumínium egy hasonló alkatrészgeometriához képest. Ez gyakori választássá teszi a kézi elektronika, az elektromos kéziszerszámok és bizonyos autók belső konzoljai számára. A rézalapú ötvözetek, bár ritkábban, mint az alumínium vagy a cink, akkor kerülnek kiválasztásra, ha az elektromos vezetőképesség vagy a terhelés alatti kopásállóság fontosabb, mint a súly minimalizálása, például elektromos sorkapcsokban vagy nagy teherbírású perselyekben.
Az anyaglehetőségek összehasonlításakor a mérnökök általában négy tényezőt együttesen mérlegelnek, nem pedig külön-külön: az alkatrész üzemi hőmérsékletét, a mechanikai terhelést, amelyet viselnie kell, az öntés után tervezett befejezési módot és az egységköltséget. A motortérbe szánt présöntvény alkatrésznek el kell viselnie a tartós, 120 Celsius-fok feletti hőt, ami általában kizárja az alacsonyabb minőségű cinkötvözeteket, és helyette egy hőálló alumíniumötvözet felé mutat. A dekoratív ajtókilincs viszont előnyben részesítheti a sima felületet, amely jól fogadja a krómozást, ami előnyben részesíti a cinket az alumíniummal szemben.
Présöntés és egyéb fémöntési módszerek
Présöntvény alkatrészek gyakran összehasonlítják a homoköntéssel és a beruházási öntéssel, mivel mindhárom eljárás az olvadt fémet végső formává alakítja. A megfelelő választás nagymértékben függ a gyártási mennyiségtől, a szükséges pontosságtól és az alkatrész méretétől. Az alábbi táblázat összefoglalja, hogy ez a három módszer hogyan különbözik a vásárlók számára legfontosabb tényezők között.
| Tényező | Die Casting | Homoköntés | Befektetési öntés |
|---|---|---|---|
| Tipikus tolerancia | Plusz-mínusz 0,05-0,15 mm | Plusz-mínusz 0,5-1,5 mm | Plusz-mínusz 0,1-0,3 mm |
| A legjobban megfelelő kötet | 1000 egység és több | 1-néhány száz egység | 50-től több ezer egységig |
| Felületi kikészítés | Sima, hálóhoz közeli forma | Durva, megmunkálást igényel | Sima, finom részletek |
| Szerszámköltség | Magas elöl, alacsony egységenként | Alacsony előre, magasabb egységenként | Mérsékelt előre és egységenként |
| Közös anyagok | Alumínium, cink, magnézium | Vas, acél, bronz, alumínium | Acél, rozsdamentes acél, szuperötvözetek |
A présöntvény-alkatrészek egyértelműen nyernek, ha nagy a gyártási sorozat, és a geometria előnyére válik a vékony, egyenletes falak. A homoköntés továbbra is jobban illeszkedik nagyon nagy alkatrészekhez vagy egyedi prototípusokhoz, ahol az acélszerszám építése nem lenne gazdaságos. A befektetett öntvényt általában akkor választják, ha az alkatrésznek finom részletekre és olyan fémre, például rozsdamentes acélra van szüksége, amelyet nem praktikus nagy nyomáson fröccsönteni.
Felületkezelési lehetőségek présöntvény alkatrészekhez
A legtöbb fröccsöntési alkatrész már használható felülettel hagyja el a szerszámot, de sok alkalmazás további befejező lépést igényel a megjelenés, a korrózióállóság vagy a kopásállóság javítása érdekében. Az alábbi táblázat a présöntvény alkatrészeknél leggyakrabban alkalmazott befejezési módszereket ismerteti.
| Befejezési módszer | Cél | Tipikus alkalmazások |
|---|---|---|
| Sörétszórás | Eltávolítja a felületi maradványokat és egységes matt textúrát hoz létre | Általános célú konzolok és házak |
| Porbevonat | Tartós színes réteget ad, jó korrózióállósággal | Kültéri berendezések, készülékházak |
| Krómozás vagy nikkelezés | Javítja a megjelenést és kemény, korrózióálló réteget ad hozzá | Dekoratív vasalat, vízvezeték szerelvények |
| Eloxálás, csak alumínium | Védő oxidréteget hoz létre, és lehetővé teszi a színezést | Szórakoztató elektronika, építészeti díszítés |
| CNC megmunkálás | Szorosabb tűréshatárokat ér el bizonyos illeszkedő felületeken | Motor alkatrészek, precíziós szerelvények |
A présöntvény megfelelő felületének kiválasztása nem pusztán kozmetikai. A porfestés és az eloxálás például egy mérhető korrózióvédő réteget ad, amely több évvel meghosszabbíthatja egy kültéri alkatrész élettartamát egy ugyanabban a környezetnek kitett befejezetlen alkatrészhez képest.
A présöntvény-alkatrészek fő előnyei
A
Magas gyártási sebesség
Egyetlen fröccsöntőgép óránként több száz alkatrészt képes legyártani, így ez a folyamat ideális több tízezres vagy milliós nagyságrendű megrendelésekhez, különösen a homoköntés vagy CNC megmunkálás sokkal lassabb ciklusidejéhez képest.
B
Komplex geometria egy felvételben
Bordák, kiemelkedések, menetek és vékony falak közvetlenül a szerszámban alakíthatók ki, csökkentve vagy kiküszöbölve a több alkatrész másodlagos összeszerelésének szükségességét, ami csökkenti az alkatrészek számát és az összeszerelési munkát is.
C
Kiváló méret-ismételhetőség
Mivel ugyanazt az edzett acél szerszámot minden lövésnél újra felhasználják, az alkatrészek közötti eltérések rendkívül alacsonyak maradnak a hosszú gyártási folyamatok során, ami kritikus fontosságú azoknál az alkatrészeknél, amelyeknek pontosan illeszkedniük kell egy nagyobb összeállításhoz.
D
Alacsonyabb mennyiségi egységenkénti költség
Bár a szerszámköltség eleve magasabb, az alkatrészenkénti költség jelentősen csökken a mennyiség növekedésével, gyakran néhány ezer egység után a legolcsóbb megoldássá válik, és folyamatosan javul, ahogy a mennyiség több százezerre emelkedik.
E
Erős felületkezelés
Az alkatrészek általában alig vagy egyáltalán nem igényelnek polírozást a festés, bevonat vagy bevonat előtt, ami lerövidíti a teljes gyártási időt és csökkenti a másodlagos felület-előkészítéshez kapcsolódó munkaerőköltséget.
F
Anyaghatékonyság
A csúszócsövekből és a túlfolyó kutakból származó fémfelesleg újraolvasztható és újra felhasználható, így az anyagpazarlás viszonylag alacsony marad az olyan kivonásos folyamatokhoz képest, mint például a CNC megmunkálás, ahol a kiindulási anyag nagy része hulladékforgácsként végzi.
A présöntvény-alkatrészek általános alkalmazásai és iparágai
Autóipar
Motorblokkok, sebességváltó-házak, konzolok és szerkezeti elemek, ahol az alumínium présöntvény-alkatrészek csökkentik a jármű tömegét és javítják az üzemanyag-hatékonyságot. Sok gyártó manapság nagyméretű alumínium présöntvény alkatrészeket használ a korábban több tucat préselt acéldarabból álló szerelvények helyettesítésére, csökkentve ezzel a súlyt és az összeszerelési időt is.
Szórakoztató elektronika
A laptopvázak, a kameratestek és az okostelefon-alkatrészek magnézium- és alumínium fröccsöntvény-alkatrészekre támaszkodnak, így erős, de könnyű házat alkotnak, amely segíthet a hő elvezetésében az érzékeny belső áramkörökről.
Ipari berendezések
A szivattyúházak, a sebességváltó-burkolatok és a motorházak présöntvény-alkatrészeket használnak, mivel ellenállnak a vibrációnak és a mérsékelt hőterhelésnek, miközben szigorú tűréseket tartanak fenn a tengelybeállítás és a csapágyülések tekintetében.
Világítótestek
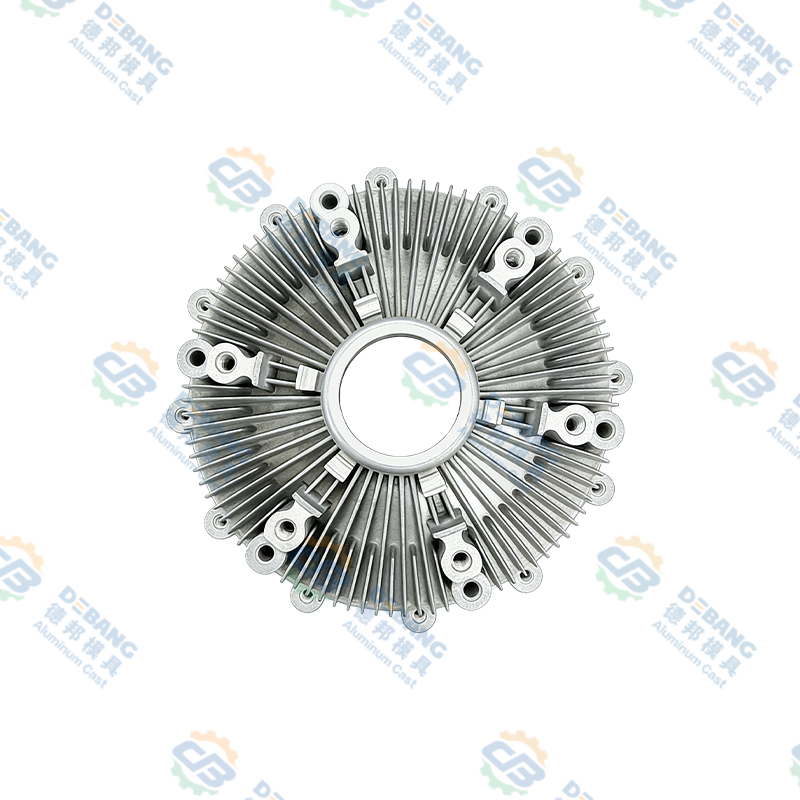
A LED-es hűtőbordák és világítási házak az alumínium fröccsöntött alkatrészek kiváló hővezető képességétől függenek a hőleadás szabályozása érdekében, ami közvetlenül meghosszabbítja a LED-alkatrészek élettartamát.
Háztartási gépek
A konyhai és háztartási készülékek fogantyúit, konzoljait és belső szerkezeti részeit gyakran cink-sajtolóöntéssel állítják elő, kihasználva finom felületi részletét és a dekoratív bevonattal való kompatibilitást.
Hardver és zárak
Az ajtókilincsek, a zártestek és a dekoratív vasalatok cink présöntvény alkatrészeket használnak a finom részletek és a króm vagy nikkel bevonattal való egyszerű bevonat miatt, így a gyártók egyetlen alapanyagból a kivitelezési lehetőségek széles skáláját kínálják.
Minőségellenőrzés és gyakori hibák a présöntvény-alkatrészekben
Még egy jól megtervezett szerszám is okozhat hibákat, ha a folyamatparaméterek nincsenek megfelelően szabályozva. A kiváltó ok korai azonosítása segít a gyártóknak abban, hogy a présöntvény-alkatrészek visszautasítási arányát az iparági referenciaértékek alatt tartsák, amelyeket általában 2 százalék alatt céloznak meg a kiforrott gyártósorokon. A présöntvény alkatrészek legtöbb hibája három forrás egyikére vezethető vissza: nem megfelelő fémhőmérséklet, elégtelen vagy túlzott befecskendezési nyomás, vagy olyan szerszámkialakítás, amely nem veszi figyelembe, hogy a fém hogyan áramlik és hűl az üregben.
| Hiba | Tipikus ok | Közös megoldás |
|---|---|---|
| Porozitás | Levegő vagy gáz rekedt nagy sebességű befecskendezéskor, vagy zsugorodás hűtés közben | Optimalizálja a kapu kialakítását, csökkentse a befecskendezési sebességet a töltési szakaszban, vagy alkalmazzon vákuum-öntvényt |
| Hidegzárás | Az olvadt fém megszilárdul, mielőtt teljesen kitöltené a szerszámüreget, gyakran az alacsony fémhőmérséklet miatt | Növelje a fém vagy a szerszám hőmérsékletét, és javítsa a kapu elhelyezését a jobb áramlás érdekében |
| Flash | Az elégtelen szorítóerő miatt a felesleges fém a szerszám elválasztó vonalán keresztül távozik | Növelje a szorítóerőt vagy javítsa a szerszám karbantartását és beállítását |
| Felszíni hólyagosodás | A visszatartott gáz a felszín közelében kitágul a későbbi hőkezelés vagy bevonat során | Csökkentse a belső porozitást a forrásnál és szabályozza a hűtési sebességet |
| Elvetemült | Egyenetlen hűtési sebességek különböző falvastagságok esetén ugyanazon a részen belül | Tervezzen egyenletesebb falvastagságot, és állítsa be a hűtőcsatorna elrendezését a szerszámban |
A présöntvény-alkatrészek neves gyártói olyan folyamatellenőrzéseket végeznek, mint például a röntgenvizsgálat, a nyomásvizsgálat és a mérőgépek ellenőrzésének koordinálása, hogy ezeket a problémákat észleljék, mielőtt az alkatrészeket az ügyfeleknek szállítanák. Sok létesítmény minden gyártási ciklushoz nyomon követi az első menetes hozammutatót is, amely azt méri, hogy a présöntvény alkatrészek hány százaléka megy át az ellenőrzésen minden utómunkálat nélkül, így mind a gyártó, mind a vevő egyértelmű, folyamatos jelet ad a folyamat stabilitásának.
Fenntarthatósági szempontok a présöntvény-alkatrészek esetében
A gyártás fenntarthatósága egyre fontosabb tényezővé vált a présöntvény alkatrészek beszerzése során, és az eljárásnak számos eredendő előnye van ezen a területen. A vágás során és a csatornarendszerből keletkező alumínium-, cink- és magnézium-hulladék újraolvasztható és visszavezethető a gyártásba, és sok létesítmény a folyamat során keletkező hulladék jóval több mint 90 százalékát belsőleg újrahasznosítja.
Energiafelhasználás alkatrészenként
Mivel a présöntési alkatrészek minimális másodlagos megmunkálást igényelnek, a kész alkatrészenkénti teljes energiafogyasztás gyakran alacsonyabb, mint a nagy mennyiségű anyagot eltávolító eljárásoké.
Újrahasznosítható nemesfémek
Az alumínium és a cink ismételten újrahasznosítható a mechanikai tulajdonságok jelentős vesztesége nélkül, ami támogatja a zárt hurkú anyaghasználatot a gyártás során.
Long Die Life
Egyetlen acélszerszám, amely több százezer alkatrészt állít elő, nagyon sok kész alkatrészre terjeszti ki saját gyártási lábnyomát.
Könnyű súlyozás előnyei
Szállítási alkalmazásokban az alumínium és magnézium fröccsöntött alkatrészek súlycsökkenése alacsonyabb üzemanyag- vagy energiafogyasztást jelent a jármű élettartama során.
Tervezési irányelvek présöntvény alkatrészekhez
A bevált tervezési szabályok betartása az alkatrész fejlesztésének korai szakaszában jelentősen csökkentheti a szerszámok átdolgozását és javíthatja a présöntvény alkatrészek végső minőségét. Azok a mérnökök, akik ezeket az irányelveket a kezdeti tervezési szakaszban alkalmazzák, nem pedig az első prototípus meghibásodása után, általában sokkal kevesebb költséges változtatást látnak, miután a szerszámot már levágták. A következő irányelveket a tervezőmérnökök széles körben alkalmazzák.
- A falvastagság egyenletes legyen. Alumínium esetén törekedjen 1 mm és 3,5 mm közötti egyenletes falakra, mivel a hirtelen vastagságváltozások vetemedéshez és porozitáshoz vezetnek, mivel a vastagabb részek lassabban hűlnek le, mint a vékonyabbak a közelben.
- Adjon hozzá huzatszögeket. A függőleges felületeken legalább 1-2 fokos huzatszöget kell beépíteni, hogy az alkatrészek tisztán, sérülés nélkül kiszabaduljanak a szerszámból, a mélyebb üregeknél általában nagyobb huzatszögre van szükség.
- Kerülje az éles belső sarkokat. Használjon legalább 0,5 mm-es sajtolási sugarat, hogy csökkentse a feszültségkoncentrációt és javítsa a fémáramlást a töltés során, mivel az éles sarkok is hajlamosabbak a terhelés alatti repedésre.
- Tervezze meg korán a kapuk és a futók helyét. Helyezze el a kapukat úgy, hogy az olvadt fém először a legvastagabb részeket töltse ki, csökkentve a hidegzárás és a hiányos töltés kockázatát, és koordinálja a kapu elhelyezését a szellőzőelrendezéssel, hogy a beszorult levegő távozhasson.
- Minimalizálja az alávágásokat. Az alámetszések további szerszámcsúszdákat vagy emelőket igényelnek, ami növeli a szerszámköltséget és az átfutási időt, ezért lehetőség szerint tervezzen körülöttük, vagy csak akkor fogadja el a hozzáadott szerszámozási összetettséget, ha ez funkcionálisan szükséges.
- Súlytakarékos bordák kialakítása. A szomszédos falvastagság 50-60 százalékánál lévő bordák szilárdságot adnak anélkül, hogy vastag szakaszokat hoznának létre, amelyek lassítják a hűtést, lehetővé téve az alkatrész könnyű súlyának megőrzését, miközben ellenáll a hajlítási terhelésnek.
Hogyan válasszunk présöntvény-alkatrész-szállítót
01
Ellenőrizze a felszerelést és a tonnatartományt
Győződjön meg arról, hogy a beszállító az Ön alkatrészméretéhez szükséges tonnatartománnyal üzemelteti a gépeket, mivel az alulméretezett berendezések nem tudják fenntartani a megfelelő szorítónyomást, és a nagyobb présöntvény-alkatrészek felvillanásához vagy hiányos feltöltéséhez vezethetnek.
02
Tekintse át a minőségi tanúsítványokat
Keressen olyan tanúsítványokat, mint például az ISO 9001 és az IATF 16949, ha az alkatrészek autóipari felhasználásra szolgálnak, mivel ezek kiforrott minőségirányítási rendszert jeleznek, dokumentált folyamatellenőrzéssel a gyártás során.
03
Kérdezzen a házon belüli szerszámokról
Azok a beszállítók, akik házon belül tervezik és építik meg saját szerszámaikat, általában lerövidíthetik az átfutási időt és gyorsabban megoldhatják a tervezési problémákat, mint a szerszámokat kiszervezők, mivel a változtatásokat nem kell külső szerszámgyártón keresztül továbbítani.
04
Kérjen minta alkatrészeket és jelentéseket
Egy megbízható beszállítónak mintát kell biztosítania a présöntvény alkatrészekkel együtt méretvizsgálati jelentésekkel, mielőtt elkötelezi magát a teljes gyártás mellett, így lehetőség nyílik az illeszkedés és a működés korai ellenőrzésére.
05
Értékelje a másodlagos szolgáltatásokat
Ellenőrizze, hogy a beszállító kínál-e házon belüli megmunkálást, bevonatot, porfestést vagy összeszerelést, ami jelentősen leegyszerűsítheti az ellátási láncot, és csökkentheti azoknak a szállítóknak a számát, akikkel egyeztetnie kell.
06
Hasonlítsa össze a kommunikációt és az átfutási időt
A gyors, világos kommunikáció az árajánlatkészítés során gyakran erős mutatója annak, hogy a beszállító hogyan fogja kezelni a gyártási problémákat a sorban, ezért már az első megrendelés feladása előtt ügyeljen a reakciókészségre.
A présöntvény-alkatrészek árát befolyásoló költségtényezők
A présöntvény alkatrészek végső ára több tényezőtől függ, amelyek mindegyike más-más súllyal bír a teljes árajánlatban. Az alábbi táblázat szemlélteti a közös költségtényezők relatív hatását.
Általános szabály, hogy a közepes bonyolultságú alumínium présöntvény-alkatrészek szerszámozása körülbelül 5000 és több mint 40 000 USD között mozoghat, míg magának az alkatrésznek a fajlagos költsége 0,50 és 10 USD közé eshet a mérettől, az ötvözettől és a kidolgozási követelményektől függően, ha a gyártási mennyiség elég nagy ahhoz, hogy elterjedjen a szerszámberuházás. A présöntvény-alkatrészekre vonatkozó árajánlatokat értékelő vásárlóknak meg kell kérniük a beszállítókat, hogy bontsák le a szerszámköltséget a darabártól, mivel ez sokkal könnyebbé teszi a szállítók közötti árajánlatok összehasonlítását, és a teljes költség modellezését a különböző rendelési mennyiségek esetén, mielőtt gyártási folyamatra vállalkoznának.
Gyakran ismételt kérdések a présöntvény-alkatrészekkel kapcsolatban
Mekkora a minimális rendelési mennyiség présöntvény alkatrészekhez?
A legtöbb gyártó körülbelül 1000-5000 darab minimális megrendelést javasol az előzetes szerszámberuházás igazolására, bár egyes beszállítók elfogadják a kisebb prototípus-futtatásokat alacsony költségű prototípus-szerszámok használatával.
Mennyi ideig tart egy új öntőszerszám előállítása
A szerszámozás átfutási ideje átlagosan 4 és 8 hét között van egy közepesen összetett matrica esetén, az alkatrész méretétől, az üregek számától és attól függően, hogy csúszdákra vagy emelőkre van szükség.
A présöntvény alkatrészek újrahasznosíthatók
Igen, a vágás során keletkező alumínium-, cink- és magnézium-hulladék újraolvasztható, és a jövőbeni gyártás során újra felhasználható, így a fröccsöntés viszonylag erőforrás-hatékony folyamat.
Mi a különbség a présöntvény és a CNC megmunkálású alkatrészek között?
Présöntvény alkatrészek are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Melyik ötvözet a legmegfelelőbb könnyű présöntvény alkatrészekhez
A magnéziumötvözetek kínálják a legalacsonyabb sűrűséget a közönséges fröccsöntési fémek között, így ezek a preferált választások, amikor a súlycsökkentés a legfontosabb, például laptop- vagy fényképezőgépház esetén.
A fröccsöntött alkatrészeket használat előtt utólagos feldolgozásra van szükség
Az alkalmazástól függ. Sok fröccsöntési alkatrész használható öntvényként a vágás után, míg mások megmunkálást igényelnek a kritikus illeszkedési felületeken, bevonatot igényelnek a korrózióállóság érdekében, vagy porbevonatot a megjelenés és a fokozott védelem érdekében.
Mennyi a fröccsöntő öntőforma jellemző élettartama?
Az alumínium fröccsöntéshez használt, jól karbantartott acélszerszám általában 100 000 és 500 000 alkatrészt tud készíteni, mielőtt nagyobb felújításra lenne szükség, míg a cink présöntéshez használt szerszámok gyakran meghaladhatják az 1 millió ciklust, mivel a cink kevésbé koptató hatású a szerszámacélon.
A présöntvény alkatrészek hegeszthetők
A szabványos présöntvény alumínium és cink alkatrészeket nehéz lehet hagyományosan hegeszteni, mert a beszorult belső gáz porozitása hibákat okozhat a hegesztési területen, ezért gyakran mechanikus rögzítést, ragasztást vagy speciális hegesztési technikákat alkalmaznak helyettük.
A présöntés prototípusokhoz és tömeggyártáshoz is alkalmas
A teljes gyártási szerszámokat általában nagyobb mennyiségekhez tartják fenn, de sok beszállító alacsony költségű prototípus szerszámokat vagy együreges lágy szerszámokat kínál, amelyek lehetővé teszik a mérnökök számára a présöntvény-alkatrészek tervezésének érvényesítését, mielőtt a végső, edzett gyártási szerszámot elkészítenék, lerövidítve a koncepciótól a teljes körű gyártásig vezető utat.
Utolsó gondolatok a fröccsöntő alkatrészekről
A présöntött alkatrészek továbbra is az egyik leghatékonyabb módja a precíz, megismételhető fém alkatrészek méretarányos gyártásának. A folyamat szakaszainak megértésével, az alkalmazáshoz megfelelő ötvözet kiválasztásával, a megfelelő tervezési irányelvek betartásával és egy minősített beszállítóval való együttműködéssel a gyártók kiváló alkatrészminőséget érhetnek el, miközben alacsonyan tartják az egységköltségeket nagy gyártási mennyiségek esetén.
Akár autóipari konzolokat, elektronikai burkolatokat vagy ipari házakat tervez, a présöntvény-alkatrészek bevált utat kínálnak az ötlettől a késztermékig. A sebesség, az ismételhetőség és a tervezési szabadság kombinációját nehéz összehozni bármely más fémalakítási eljárással, ha a gyártási mennyiség indokolja a szerszámokba való befektetést, éppen ezért a fröccsöntési alkatrészeket továbbra is olyan széles iparágakban határozzák meg évről évre.
Legfrissebb hírek
Tudjon meg többet az iparági hírekről
-
16
Jul
 Teljes műszaki útmutató: Mik azok az alumínium présöntvény alkatrészek és az alumíniumötvözet présöntési folyamatok átfogó áttekintéseTartalomjegyzék Közvetlen definíció Gyártási folyamat Mik azok az alkatrészek ...
-
28
Sep
Zamak 3 cinkötvözet: Tulajdonságok, présöntési alkalmazások és kiválasztási útmutató az OEM-eknekHa egy fém alkatrész bonyolult geometriát, szűk tűréseket és jó felületkezelést igényel elfogadható áron, akkor az anyagmérnökök gyakran először a Zamak 3-hoz fordulnak. Ez a következtetés nem c... -
19
Oct
Autóipari présöntvény alumínium: Gyakorlati útmutató az ötvözetekhez, alkatrészekhez és minőséghezAz alumínium présöntvény a modern autók egyik csendes igáslova. Nézzen be a fényszóró mögé vagy a motorháztető alá, és találhat öntött alumínium alkatrészeket, amelyek elbűvölő, de nélkülözhetet... -
21
Sep
cinkötvözet kontra alumínium: Alkalmazások, kiválasztási kritériumok és gyakorlati útmutatóAz OEM vásárlók számára, akik összehasonlítják a cinkötvözetet és az alumíniumot fröccsöntés , az anyagválasztást általában négy változó határozza meg: alkatrészméret, súlycélok, üzem...
Legyen Ön vevő vagy fejlesztő partner, elkötelezettek vagyunk amellett, hogy megbízható megoldást nyújtsunk Önnek.
TERMÉKLINKEK
- Alumíniumötvözetből készült termékek
- Cinkötvözet fröccsöntő termékek
- Magnéziumötvözet fröccsöntő termékek
Mobil
Ügyfélszolgálat
GYORSLINKEK
KÉRDEZZE MEG
KAPCSOLATOT
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang Debang Intelligent Technology Co., Ltd. Minden jog fenntartva.
 OEM/ODM présöntvény-gyártók