

cinkötvözet kontra alumínium: Alkalmazások, kiválasztási kritériumok és gyakorlati útmutató
 2026.09.21
 Ipari hírek
Az OEM vásárlók számára, akik összehasonlítják a cinkötvözetet és az alumíniumot fröccsöntés , az anyagválasztást általában négy változó határozza meg: alkatrészméret, súlycélok, üzemi hőmérséklet és felületi követelmények. A cinkötvözet erősebb jelölt vékony falú, bonyolult alkatrészekhez, amelyekhez polírozott bevonat szükséges. Az alumíniumötvözet a jobb választás, ha a súly számít, vagy ha az alkatrésznek el kell vezetnie a hőt, vagy eloxálnia kell. Ez a négy változó rendezi a legtöbb vitát az árajánlat kiadása előtt.
Főbb anyagtulajdonságok egy pillantásra
A cink és az alumínium egyaránt bevált fröccsöntő anyagok, de fizikai profiljaik olyan mértékben különböznek, amelyek közvetlenül befolyásolják az alkatrésztervezést és a gyártási költségeket. Az alábbi táblázat összefoglalja azokat az értékeket, amelyeket az OEM-vásárlók a leggyakrabban értékelnek, amikor kiválasztanak közülük.
| Tulajdonság | Cink ötvözet | Alumínium ötvözet |
|---|---|---|
| Sűrűség | ~6,6 g/cm³ | ~2,7 g/cm³ |
| Olvadáspont | Olvadáspont: 380-430 °C | Olvadáspont: 580-660 °C |
| Szakítószilárdság | 250-320 MPa | 230-360 MPa |
| Hővezetőképesség | ~100 W/m·K | ~110-130 W/m·K |
| Tipikus falvastagság | 0,5 mm és feljebb | 1,5 mm és feljebb |
| Korrózióállóság | Jó, bevonatot igényel | Kiváló, eloxálható |
Ezek a különbségek gyakorlati következményekkel járnak. A horganyzott alkatrész 0,5 mm-es vékony falakkal is önthető, míg az alumínium alkatrésznek általában legalább 1,5 mm-re van szüksége a megfelelő kitöltéshez. A sűrűségrés olyan járműalkalmazásoknál számít, ahol a hozzáadott tömeget az üzemanyag-fogyasztáshoz vagy a hatótávolsághoz mérik. Az olvadási hőmérséklet-rés befolyásolja a szerszám élettartamát és ciklusidejét, ami viszont megváltoztatja a darabonkénti gazdaságosságot.
Súly és erő: melyik számít jobban az Ön részéről?
Kezdje a következtetéssel: ha az alkatrész kicsi, és túl kell élnie a durva kezelést, a cink nagyobb ütésállóságot biztosít térfogategységenként. Ha az alkatrész nagyobb, vagy mozgó szerkezetre van felszerelve, az alumínium súlya felértékelődik. A cink nagyjából 2,4-szer sűrűbb, mint az alumínium. Ez azt jelenti, hogy a cink ház tömege körülbelül 60 százalékkal nagyobb, mint az alumínium azonos térfogata. Az álló alkatrészek esetében ez a többlettömeg gyakran ártalmatlan. A forgó vagy vibráló szerelvények esetében befolyásolja a fáradást és a működtető szerkezet méretét. A szakítószilárdság szorosabb verseny, mindkét anyag eléri a 250 MPa-t vagy afelettit az ötvözettől és a hőkezeléstől függően. De a vékony szakaszok szívóssága a cink felé tolja. Az alumínium nagyobb valószínűséggel szakad, ha a fal vékony és a feszültségpont éles.
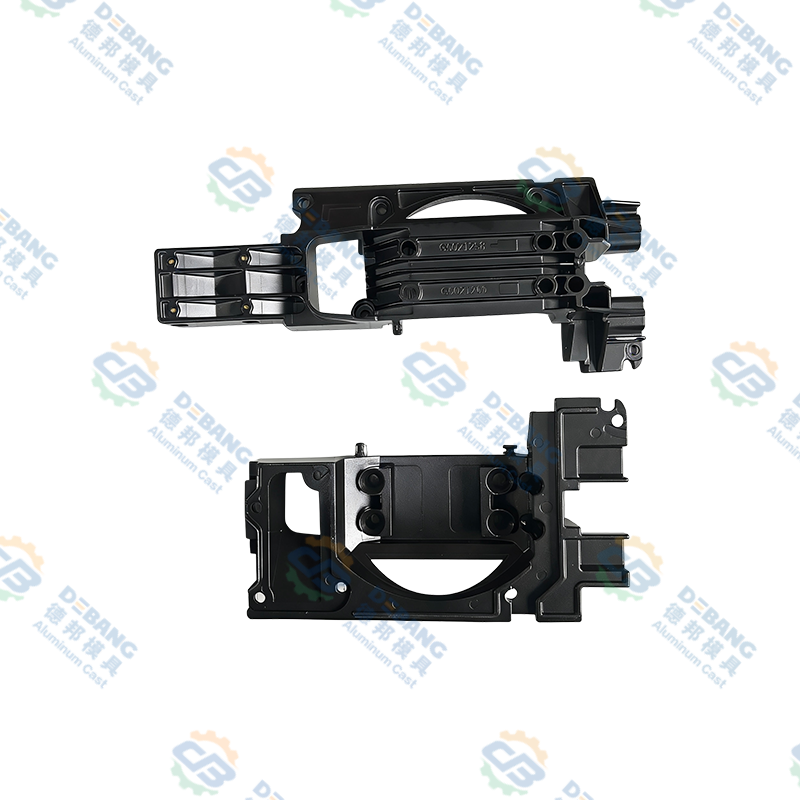
Az autótörlő motorházai és a tengelykapcsoló-alkatrészek jól illusztrálják a kompromisszumot. Az ablaktörlő motorházának erős, vékony falra van szüksége, hogy elkerülje az ablaktörlő szerkezet súlyának növelését. Az alumínium képes erre, ha a fal 1,5 mm felett marad. A cink vékonyabbá válhat, alacsonyabb porozitási kockázattal. A gyakorlatban mindkét anyag megbízható ablaktörlő alkatrészeket gyárt, de a tervezési szándék határozza meg, hogy melyik nyer.
- Válassza a cinket a kompakt, részletes alkatrészekhez, amelyek szűk tűrést igényelnek
- Válasszon alumíniumot a nagyobb házakhoz, ahol fontos a súlymegtakarítás
- Válasszon cinket, ha az alkatrész dekoratív, polírozott felületet igényel
- Akkor válasszon alumíniumot, ha az alkatrészt eloxálják a kopásállóság érdekében
Hő- és környezeti teljesítmény
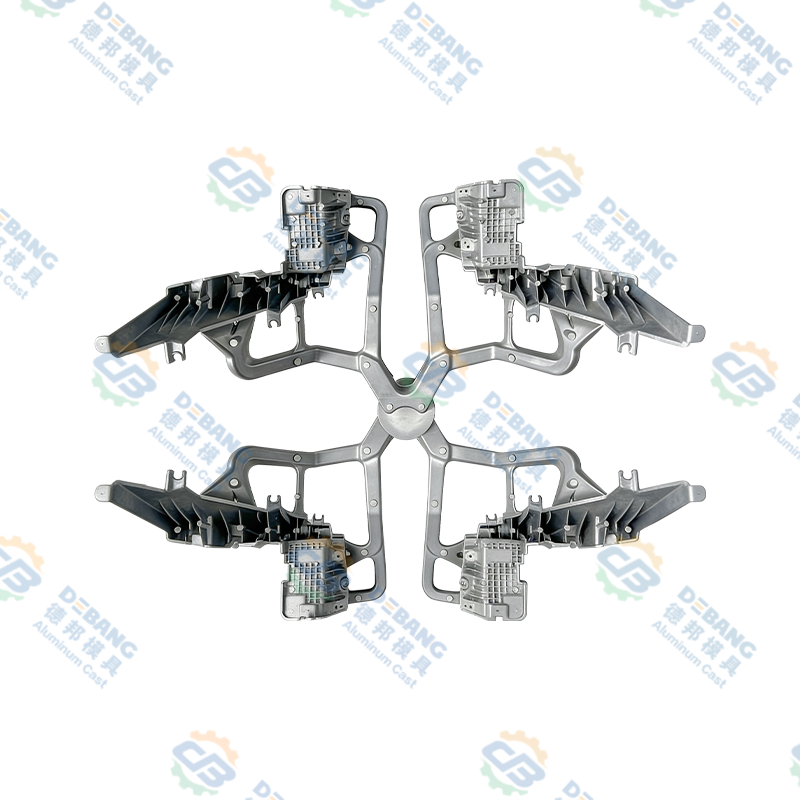
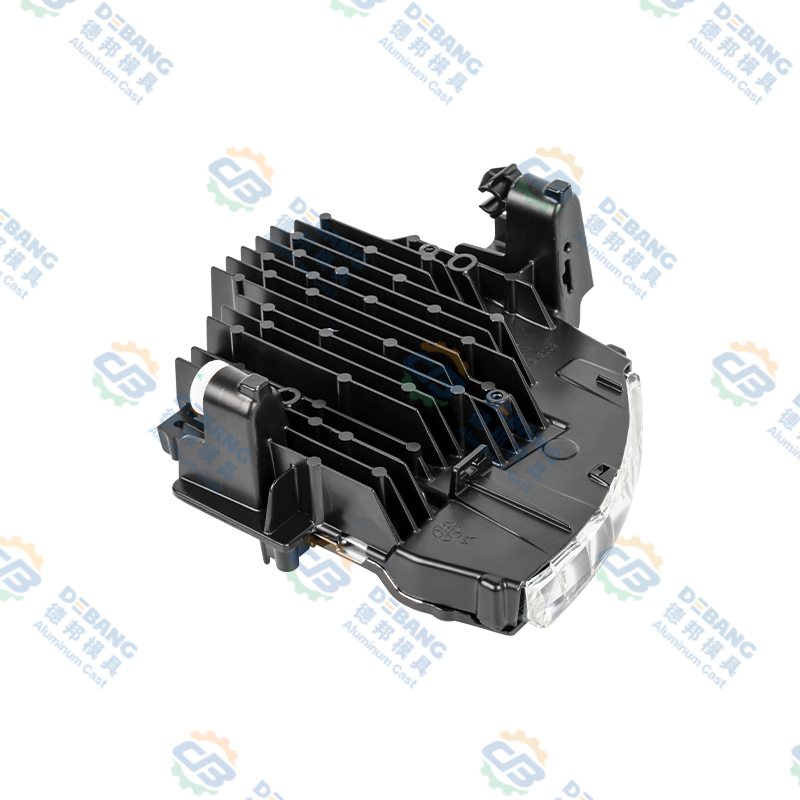
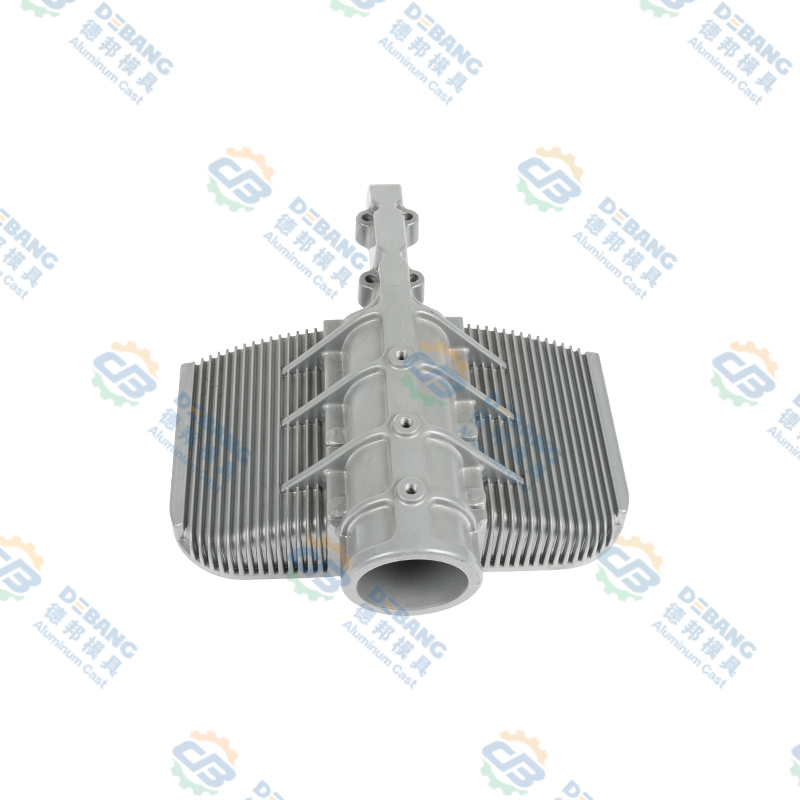
Az alumínium a gyakoribb választás a magas üzemi hőmérsékletnek kitett alkatrészekhez. Olvadási tartománya körülbelül 200°C-kal haladja meg a cinket, és ennek megfelelően magasabb az üzemi hőmérséklet felső határa is. A levegővel vagy folyadékkal hűtött gépjármű-világítás hűtőbordáihoz és teljesítményelektronikához általában alumíniumot használnak, mivel az elvezeti a hőt az érzékeny eszközöktől, és ellenáll a meglágyulásnak magas hőmérsékleten. A cink is vezeti a hőt, de a felső üzemi hőmérséklete 100-120°C körül mozog folyamatos üzemben, ami korlátozza a használatát nagy teljesítményű fényforrások vagy motorterek közelében.
A LED-tömbök vagy HID izzók közelében elhelyezkedő világítási házaknál a fényforrástól a házig vezető hőút fontosabb, mint a kozmetikai kivitel. Ezért van az, hogy sok autóipari világítási hűtőborda alumíniumból van öntve, és ezért az OEM vásárlók rendszeresen kérnek hőszimulációs eredményeket a terv jóváhagyása előtt.
A cink továbbra is használható termikus alkalmazásokban, ha az alkatrész kicsi és a hőterhelés alacsony. Egy kis horganyzott világítótest időnként felülmúlja a nagyobb alumínium konzolt a költség és a méretstabilitás tekintetében, mindaddig, amíg az üzemi hőmérséklet a biztonságos tartományon belül marad.
A présöntési folyamatok különbségei és a szerszámok élettartama
A cink olvadáspontja alacsonyabb, ami gyorsabb lövési ciklust és hosszabb szerszámélettartamot jelent. Egy cink présöntő szerszám egymillió vagy több lövést készíthet, mielőtt a kopás nyilvánvalóvá válik. A magasabb olvadáspontú alumínium agresszívabban támadja meg a szerszámacélt; egy tipikus alumínium szerszám 100 000-200 000 lövést készít, mielőtt felújításra lenne szükség. Ez a különbség akkor számít, ha egy program nagy volumenű, mivel a szerszámok amortizációja és a karbantartási költségek befolyásolják a jegyzett darabárat.
A ciklusidő egy másik elválasztási pont. A cink gyorsan megszilárdul, és hamarabb kilökődik. Az alumínium hosszabb hűtési időt igényel. Egy vékony falú kis résznél a cink ciklus lényegesen rövidebb lehet, mint az alumínium ciklus, ami cellaszinten emeli a termelékenységet. Egy nagy, nehéz alumínium alkatrésznél a ciklusidő tovább nő, mivel az üreg megtöltése és lehűlése tovább tart. Az árajánlatokat összehasonlító vásárlóknak külön kell kérdezniük a ciklusidőről és a várható élettartamról, mivel mindkettő megjelenik az egységáron belül, még akkor is, ha nem külön sorként szerepelnek.
Ha egy program az előrejelzések szerint évi egymillió darabot ad el, akkor a cink matrica a program élettartama alatt két vagy három alumínium szerszámnál tovább tarthat. Ha a program egy kis, 5000 darabos réssorozat, akkor a kezdeti szerszámköltség dominál, és vonzóbb lehet a kis mennyiség mellett könnyebben előállítható anyag.
Felületkezelés és korrózióállóság
A cink kiváló bevonatkompatibilitásáról híres. A cinköntvény polírozható, nikkellel vagy krómmal bevonható, és dekoratív felületre festhető. A cinkötvözetek bevonat nélkül is jól ellenállnak a korróziónak, de a fémet általában bevonattal látják el, hogy javítsák megjelenését és meghosszabbítsák élettartamát. A sima, hibamentes felület, amelyet a horganyíró szerszámok készítenek, megkönnyíti a tükör vagy tükörhöz közeli felület elérését.
Az alumínium is többféleképpen kivitelezhető, de legértékesebb befejezési módja az eloxálás. Az eloxált alumínium kemény, oxidréteget hoz létre, amely ellenáll a kopásnak, és számos színben kapható. Az alumíniumöntvényeket porszórással, festéssel vagy texturált matt felülettel is lehet bevonni. Az OEM-vásárlók gyakorlati kérdése az, hogy milyen befejezést vár el ügyfele. Ha az alkatrész látható és dekoratív, akkor a cink előnyben kezdődik. Ha az alkatrész működőképes, és ki kell állnia a sópermetnek, vegyszereknek vagy időjárásnak, az eloxált alumínium jobban bírja.
Azoknál a házaknál, amelyek rögzítőelemeket hordoznak, és a bevonat után méretstabilitást igényelnek, mindkét anyag stabil tűréseket érhet el. A legfontosabb különbség az, hogy a horganyzott alkatrészek általában szigorúbb tűréseket tartanak fenn a gyártás során, mivel a fröccsöntési folyamat megismételhető vékony falakon.
Költségnövelő tényezők Az OEM-vásárlók összehasonlíthatják
A valódi költségkérdés nem a fém kilogrammonkénti ára, hanem az egy elfogadható alkatrész összköltsége. Itt minden vásárlónál megváltozik a vita.
- Anyagköltség: A cink kilogrammonként drágább, mint az alumínium, de előfordulhat, hogy a horganyzott rész kevésbé vágott anyaggal rendelkezik, mert a vékony falaknál az üreg hatékonyabban töltődik ki.
- Ciklusidő: A cink gyorsabban forog, ami csökkenti az alkatrészenkénti munka- és gépköltséget.
- Szerszámélettartam: A cink szerszámok hosszabb ideig tartanak, így az alkatrészenkénti karbantartási költség idővel csökken.
- Másodlagos műveletek: A cink kevesebb vágást és általában kevesebb megmunkálást igényel, míg az alumíniumnak gyakran sorjázásra és néha CNC-munkára van szüksége a szűk tűrések eléréséhez.
- Selejtezési arány: A cink kisebb porozitási kockázatot jelent a vékony részeken, ami kevesebb hulladékot jelent. Az alumíniumhulladékok gázporozitási vagy zsugorodási hibákként jelenhetnek meg, ami növeli a minőség költségeit.
Az alacsony porozitást és fényes felületet igénylő, vizuálisan látható részeknél gyakran a cink biztosítja a legalacsonyabb összköltséget. Egy olyan szerkezeti rész esetében, ahol a súlycsökkentés a prioritás, az alumínium még akkor is felülmúlhatja a cink teljesítményét, ha ciklusideje hosszabb.
Alkalmazási forgatókönyvek az autóiparban és azon túl
Az autóvilágítási alkatrészek az anyagválasztási nyomás egyik legtisztább példái. Az autóvilágítás hűtőbordájának elég könnyűnek kell lennie a jármű számára, de termikusan képes kezelni a fényforrásból származó hőt. Magának a hűtőbordának a szokásos alapértelmezése az alumínium. A kisméretű, cinkből készült világítási alkatrészeket, beleértve a hűtőbordákat, azonban továbbra is előírják olyan helyeken, ahol a fénykibocsátás alacsonyabb, és az alkatrészt műanyag veszi körül, vagy ahol a cinköntvény egyszerűsíti az összeszerelést. A cink világítási hűtőbordákként való használatára vonatkozó döntést általában a szorosabb méretmegismételhetőség és a vékony, bonyolult geometria vezérli, nem pedig a nyers hőképesség.
Az ablaktörlő rendszerek egy másik kontrasztot kínálnak. Az ablaktörlő motor háza alumíniumból önthető az ablaktörlőkar tömegének csökkentése érdekében, különösen az első ablaktörlő moduloknál. Előnyben részesíthető a horganyzott változat a hátsó ablaktörlőhöz vagy a belső mechanikai részekhez, ahol a bevonat felület és a méretpontosság csökkenti a zajt és a súrlódást.
A nehéz tehergépjárművek hőterhelést okoznak. A nehéz járművekhez való szilikon olajos tengelykapcsoló-alkatrészek tartósan magas hőmérsékleten és nyomatékkal szembesülnek. Az alumínium a racionális választás ezekhez a házakhoz, mert leadja a hőt és ellenáll a terhelés alatti megereszkedésnek.
A motorkerékpárok és a szabadidős felszerelések gyakran kombinálják mindkét anyagot. A lábcsapok és a sárvédőtámaszok az alumíniumot részesítik előnyben a súlycsökkentés érdekében. A kis konzolok és dekoratív borítások a cinket részesítik előnyben a finomabb részletek és a jobb felület érdekében.
Végső döntési keret a vevők számára
Az ajánlatkérés elküldése előtt alkalmazza a következő sorrendet. Először sorolja fel az üzemi hőmérséklet-tartományt. Ha a hőmérséklet hosszabb ideig 120°C fölé emelkedik, az alumínium a biztonságosabb út. Másodszor, számítsa ki az alkatrész maximális elfogadható tömegét. Ha minden gramm fontos az üzemanyag-fogyasztás vagy a hasznos teher szempontjából, az alumínium az egyetlen ésszerű megoldás. Harmadszor, tekintse át a rajzot a minimális falvastagság tekintetében. Ha a tervező 0,5-1,0 mm-es falakat kér, akkor a cink az erősebb anyag. Negyedszer, dönts a célról. Ha krómozott dekorációs felületről van szó, akkor a cink nyer. Ha színes eloxált bevonatról van szó, akkor az alumínium nyer.
A pályázatot is mérlegelni kell. A hűtőbordák megvilágításához az alumínium a hagyományos választás a legtöbb modern járműkialakításban. Ugyanazon járműben lévő finommechanikai alkatrészek és összetett tartóelemek esetében a cink gyakran a gazdaságosabb megoldás. Sok OEM fröccsöntő beszállító támogatja mindkét anyagot, ami azt jelenti, hogy egy jó partner az alkatrész funkciója alapján javasolhatja az anyagot, nem pedig a raktáron lévő fém alapján.
A minőségbiztosítás is szerepet játszik. Ha mindkét anyaggal kapcsolatban tapasztalattal rendelkező gyártóval dolgozik, szilárd referenciaadat-készletet tudnak szolgáltatni, beleértve a porozitási szinteket, a méretjelentéseket és az egyes anyagcsaládok befejező mintáit, ami önbizalmat ad a döntéshozatalhoz, mielőtt elkötelezi magát a szerszámozás mellett.
Ellenőrző lista a rendelés leadása előtt
- Határozza meg az üzemi hőmérsékleti tartományt, és ellenőrizze az anyag használati mennyezetéhez viszonyítva
- Állítsa be a súlycélt, és erősítse meg az alkatrész térfogatát a sűrűségkülönbséggel szemben
- Erősítse meg a minimális falvastagságot és azt, hogy a kialakítás kompatibilis-e az alumínium kitöltési képességgel
- Adja meg a kívánt felületi minőséget, és ellenőrizze a bevonat vagy az eloxálás elérhetőségét
- Becsülje meg az éves mennyiséget, majd számítsa ki a szerszámok amortizációját és a várható szerszámélettartamot minden egyes anyaghoz
- A szerszám jóváhagyása előtt kérje meg a szállítótól a porozitás, a tűrés és a befejezési mintaadatokat
Ha ezekkel a válaszokkal a kezünkben van, a cink kontra alumínium döntés általában egyszerű. Az alkatrészfunkciónak és az alkalmazási környezetnek leginkább megfelelő anyag lesz a helyes válasz, függetlenül attól, hogy melyik ötvözet olcsóbb kilogrammonként.
Legfrissebb hírek
Tudjon meg többet az iparági hírekről
-
28
Sep
 Zamak 3 cinkötvözet: Tulajdonságok, présöntési alkalmazások és kiválasztási útmutató az OEM-eknekHa egy fém alkatrész bonyolult geometriát, szűk tűréseket és jó felületkezelést igényel elfogadható áron, akkor az anyagmérnökök gyakran először a Zamak 3-hoz fordulnak. Ez a következtetés nem c...
-
16
Jul
Teljes műszaki útmutató: Mik azok az alumínium présöntvény alkatrészek és az alumíniumötvözet présöntési folyamatok átfogó áttekintéseTartalomjegyzék Közvetlen definíció Gyártási folyamat Mik azok az alkatrészek ... -
19
Oct
Autóipari présöntvény alumínium: Gyakorlati útmutató az ötvözetekhez, alkatrészekhez és minőséghezAz alumínium présöntvény a modern autók egyik csendes igáslova. Nézzen be a fényszóró mögé vagy a motorháztető alá, és találhat öntött alumínium alkatrészeket, amelyek elbűvölő, de nélkülözhetet... -
09
Nov
Magnézium alumíniumötvözetben: Hogyan szabályozza a magnézium az erőt, az öntést és a korróziótA legtöbb alumíniumötvözet-tanúsítványon a magnézium a legkisebb szám, és gyakran ez határozza meg az alkatrész viselkedését. Néhány tized százalék több tíz megapascallal növelheti a présöntvény...
Legyen Ön vevő vagy fejlesztő partner, elkötelezettek vagyunk amellett, hogy megbízható megoldást nyújtsunk Önnek.
TERMÉKLINKEK
- Alumíniumötvözetből készült termékek
- Cinkötvözet fröccsöntő termékek
- Magnéziumötvözet fröccsöntő termékek
Mobil
Ügyfélszolgálat
GYORSLINKEK
KÉRDEZZE MEG
KAPCSOLATOT
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang Debang Intelligent Technology Co., Ltd. Minden jog fenntartva.
 OEM/ODM présöntvény-gyártók